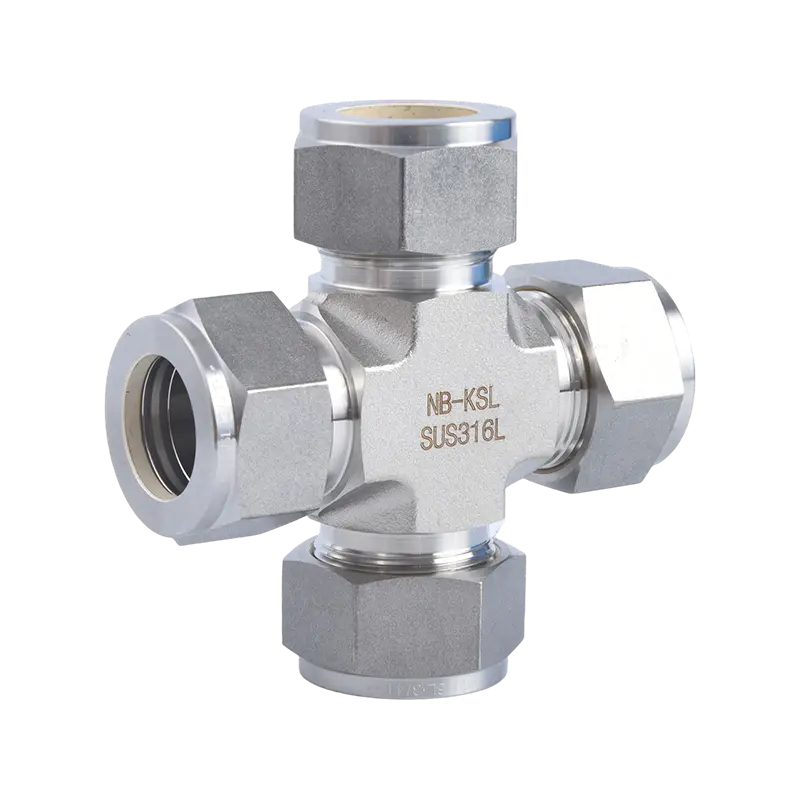
Ruostumattomasta teräksestä valmistettujen putkien liittimet
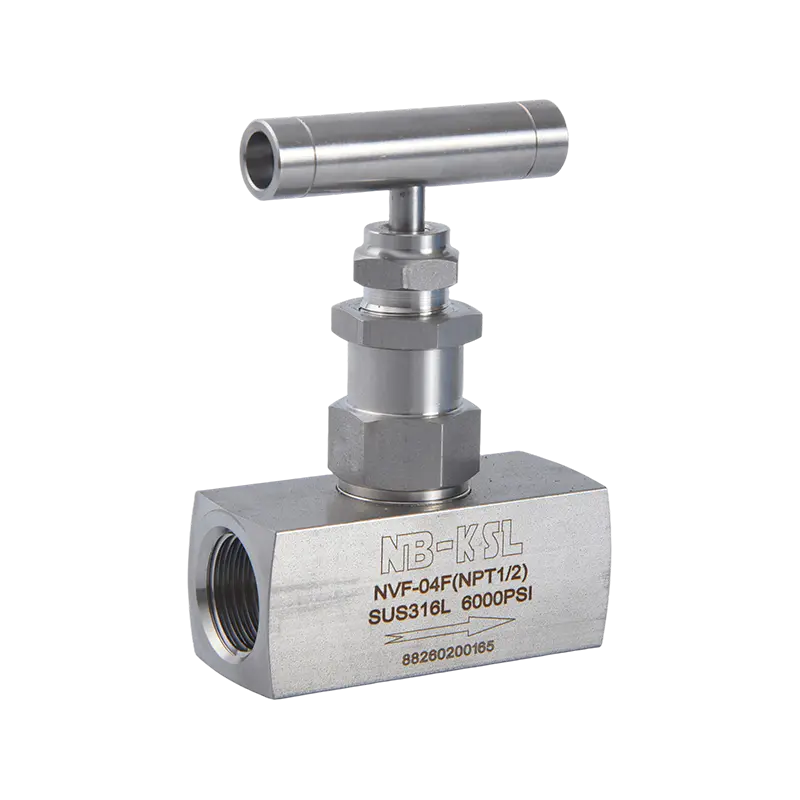
Ruostumattomasta teräksestä valmistetut neulaventtiilit
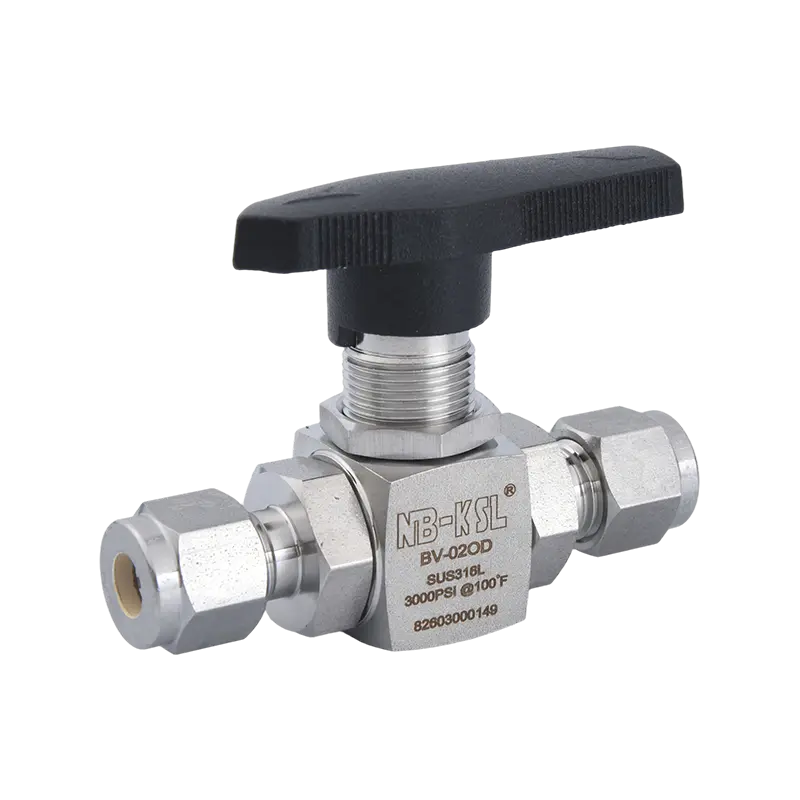
Ruostumattomasta teräksestä valmistetut palloventtiilit
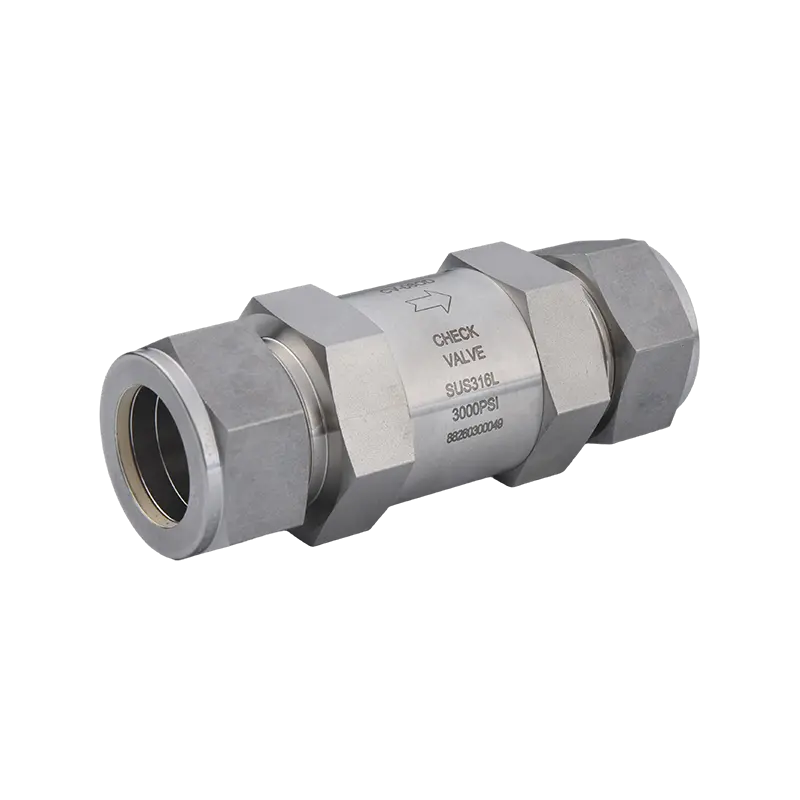
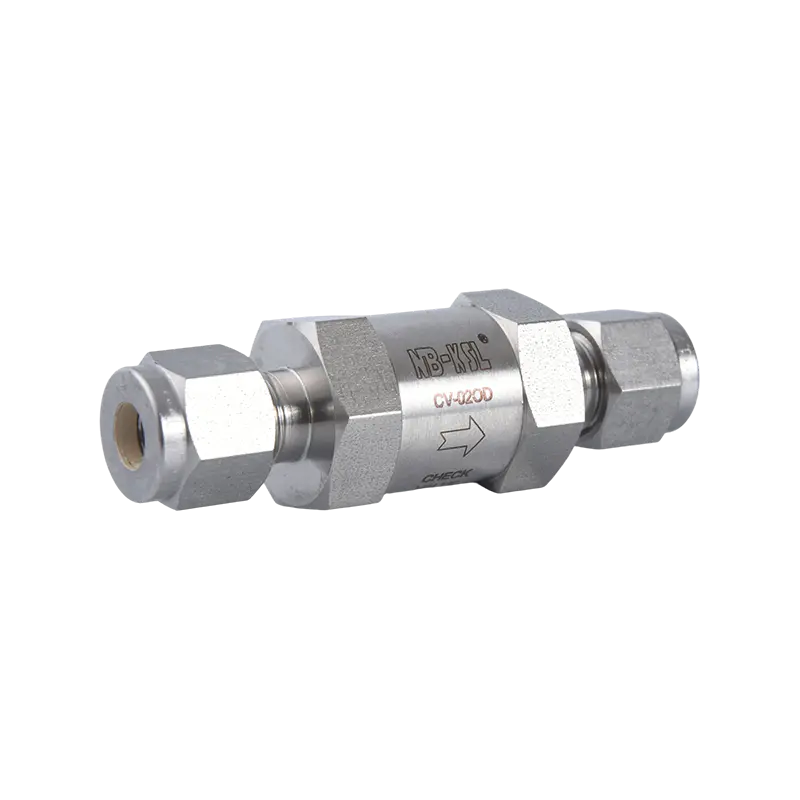
Ruostumattomasta teräksestä valmistetut takaiskuventtiilit
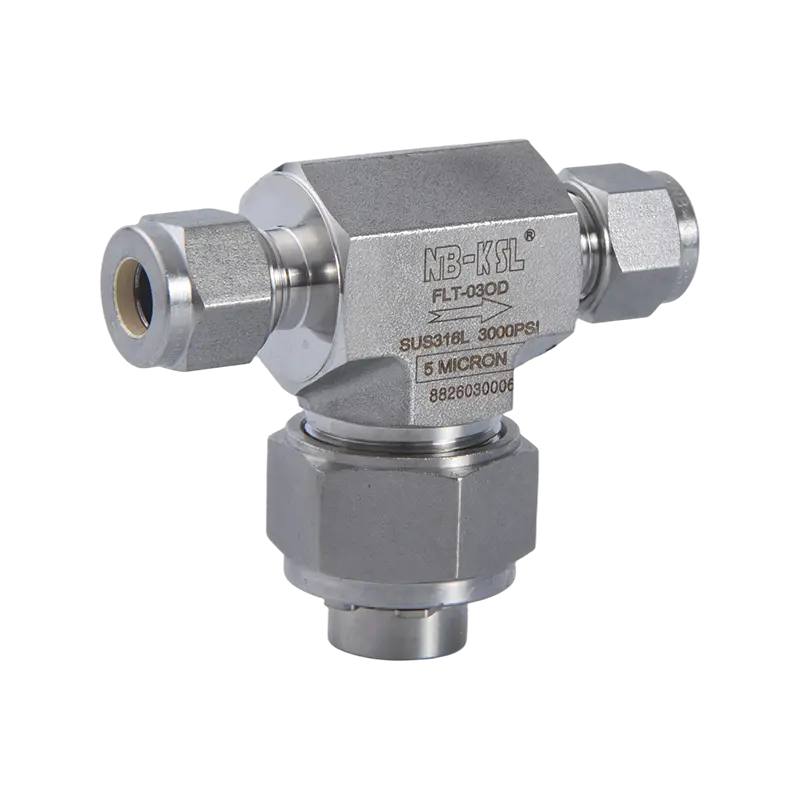
Ruostumattomasta teräksestä valmistetut kaasusuodattimet
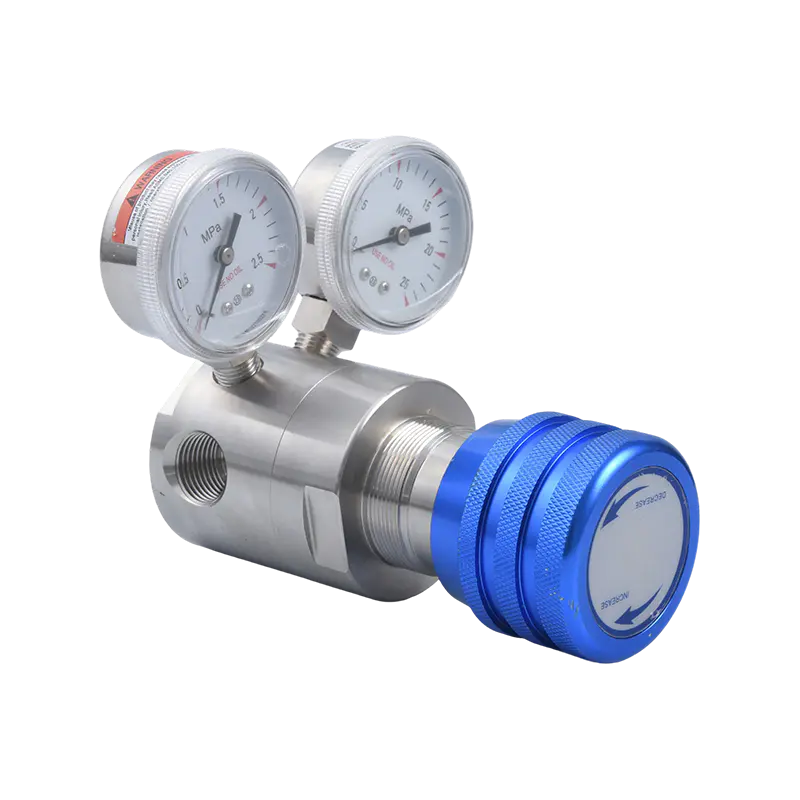
Ruostumattomasta teräksestä valmistettu paineensäädin
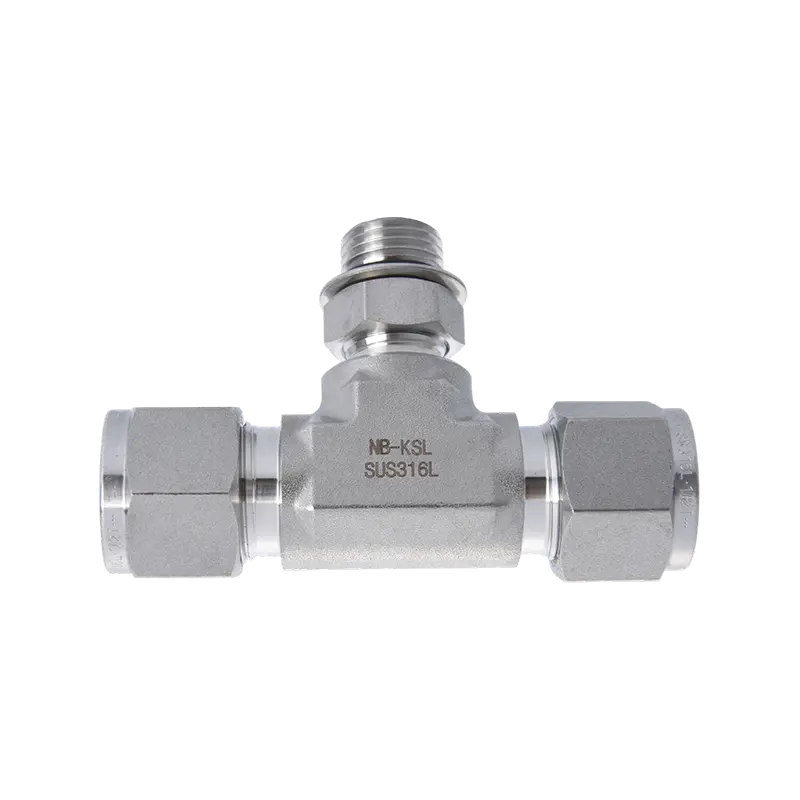
Vetyliittimet
Putken liittimet
Ruostumattomasta teräksestä valmistetut kaasusuodattimet poista kiinteät hiukkaset, ruoste, kalkki ja nestemäinen kondensaatti kaasulinjoista ennen kuin kaasu pääsee herkkiin laitteisiin, kuten säätimiin, mittareihin, polttimiin tai kompressoreihin. Ne on valmistettu korroosionkestävästä ruostumattomasta teräksestä (tyypillisesti luokka 304 tai 316L), ja niissä käytetään suodatinelementtejä – tavallisesti sintrattua verkkoa, kierrettyjä patruunoita tai rei'itettyjä seuloja – 5-100 mikronia sovelluksesta riippuen. Ilman asianmukaista suodatusta epäpuhtaudet voivat aiheuttaa venttiilin istukan vaurioita, mittarin epätarkkuutta ja ennenaikaisia laitevikoja, jolloin kaasusuodattimet ovat kriittinen komponentti maakaasu-, nestekaasu-, CNG- ja paineilmajärjestelmissä.
Alla olevat osiot kattavat näiden suodattimien toiminnan, saatavilla olevat tyypit, koon ja mikronien valinnan, asennuksen parhaat käytännöt ja huoltoaikataulut.
Kaasu tulee suodatinkoteloon ja kulkee suodatinelementin läpi ennen kuin se poistuu alavirran järjestelmään. Kun kaasu virtaa elementin läpi, nimellismikronikokoa suuremmat hiukkaset jäävät fyysisesti loukkuun materiaalin pinnalla tai syvyydessä, kun taas puhtaampaa kaasua jatkaa ulostuloaukon kautta.
Useimmissa malleissa on myös tyhjennys- tai puhallusventtiili kotelon pohjassa, joka poistaa kerääntyneen nestemäisen lauhteen ja raskaammat roskat tarvitsematta täyttä purkamista. Tämä on erityisen tärkeää maakaasujärjestelmissä, joissa kosteus ja hiilivetynesteet kerääntyvät yleensä putkiston alhaisiin kohtiin.
Suodattimen rakenne vaihtelee suodatusmekanismin ja fyysisen kokoonpanon mukaan. Oikean tyypin valinta riippuu hiukkasten koosta, virtausnopeudesta ja käytettävissä olevasta asennustilasta.
| Suodattimen tyyppi | Tyypillinen mikronialue | Paras |
|---|---|---|
| Sintrattu verkko | 5-40 mikronia | Erittäin tarkka suodatus, instrumentointilinjat |
| Haava patruuna | 10-50 mikronia | Yleiskäyttöiset kaasulinjat, kohtalainen jätekuorma |
| Rei'itetty seula (Y-siivilä) | 40-100 mikronia | Karkea suodatus, joka suojaa alavirran laitteita suurilta roskilta |
| Koalesoiva suodatin | 0,3-1 mikronia | Hienojen nestemäisten aerosolien ja öljysumun poistaminen |
Suodatinelementin lisäksi kotelon muoto vaikuttaa asennukseen ja huoltoon. Y-tyypin suodattimet ovat kompakteja ja niitä käytetään yleisesti vaakaputkissa joissa tilaa on rajoitetusti, kun taas T-tyypin (kori) suodattimet tarjoavat suuremman suodatuspinta-alan ja ovat helpompia huoltaa, mikä tekee niistä parempana korkean virtauksen teollisissa sovelluksissa, joissa suodatinelementit tarvitsevat usein puhdistusta.
Mikroniluokitus määrittää pienimmän hiukkaskoon, jonka suodatin sieppaa. Liian karkean arvon valitseminen sallii hiukkasten vaurioitumisen; liian hieno luokitus lisää painehäviötä ja vaatii useammin elementtien vaihtoa.
| Alavirran laitteet | Suositeltu mikroniluokitus |
|---|---|
| Kaasumittarit | 40-100 mikronia |
| Paineen säätimet | 10-40 mikronia |
| Polttimen kärjet / polttolaitteet | 5-20 mikronia |
| Analyyttinen instrumentointi | 0,3-5 mikronia |
Yleissääntönä on, että mitä herkempi loppupään laitteisto, sitä tarkempi mikroniluokitus vaaditaan. Instrumentointi ja analyyttiset laitteet, jotka voivat vaurioitua jopa mikroskooppisilla hiukkasilla, vaativat tyypillisesti submikronisia yhteenliitossuodattimia, kun taas perusmittarit ja karkeat suojauspisteet kestävät 40-100 mikronin seuloja.
Suodatinkotelot ja -elementit valmistetaan yleisimmin 304 tai 316L ruostumattomasta teräksestä, valinta riippuu kaasun syövyttävyydestä ja ympäröivästä ympäristöstä.
316 litran suodattimet maksavat tyypillisesti 15-20 % enemmän kuin vastaavat 304-luokan suodattimet , mutta lisätty korroosionkestävyys vähentää usein pitkän aikavälin vaihtokustannuksia aggressiivisissa kaasuvirroissa, jotka sisältävät rikkivetyä tai kosteutta.
Oikea mitoitus tasapainottaa kaksi kilpailevaa tarvetta: suodatustehokkuus ja hyväksyttävä painehäviö. Järjestelmän virtausnopeuteen nähden liian pieni suodatin aiheuttaa liiallisen painehäviön ja nopean tukkeutumisen, kun taas ylimitoitettu suodatin lisää tarpeettomia kustannuksia ja asennustilaa.
Lähtökohtana useimmat kaasusuodattimien valmistajat suosittelevat pitämään puhtaan elementin painehäviön alle 1 PSI:n , jossa vaihto- tai puhdistuskynnys asetetaan yleensä, kun painehäviö saavuttaa 5–10 PSI:n järjestelmän toleranssista riippuen. Virtausnopeus, putken halkaisija ja odotettu hiukkaskuorma on kaikki ilmoitettava valmistajalle tai toimittajalle, kun pyydetään oikean kokoista suodatinta.
Oikea asennus vaikuttaa suoraan suodatuksen suorituskykyyn ja pitkäaikaiseen luotettavuuteen. Keskeisiä ohjeita ovat:
Suodattimen asentaminen väärään virtaussuuntaan on yksi yleisimmistä kenttävirheistä , ja se voi saada elementin romahtamaan tai ohittamaan kokonaan, jolloin suodattamaton kaasu pääsee loppupään laitteisiin.
Säännöllinen huolto pitää suodatustehokkuuden tasaisena ja estää suunnittelemattomia seisokkeja. Suositeltuja käytäntöjä ovat:
Sintratut ruostumattomasta teräksestä valmistetut elementit tarjoavat huomattavan edun kertakäyttöisiin patruunoihin verrattuna : ne voidaan usein puhdistaa vastahuuhtelulla tai ultraäänipuhdistuksella ja käyttää uudelleen useita kertoja, mikä vähentää pitkän aikavälin vaihtokustannuksia suuritehoisissa järjestelmissä.
Ruostumattomasta teräksestä valmistettuja kaasusuodattimia käytetään useilla eri aloilla, joilla kullakin on hieman erilaiset suodatusprioriteetit:
Erityisesti kaasuturbiinisovelluksissa Pienetkin määrät hiukkaspitoisuutta voivat aiheuttaa merkittävää eroosiota turbiinien siivissä , minkä vuoksi hienosuodatus – usein 5–10 mikronin alueella – on vakiokäytäntö ennen polttojärjestelmiä voimantuotantolaitoksissa.
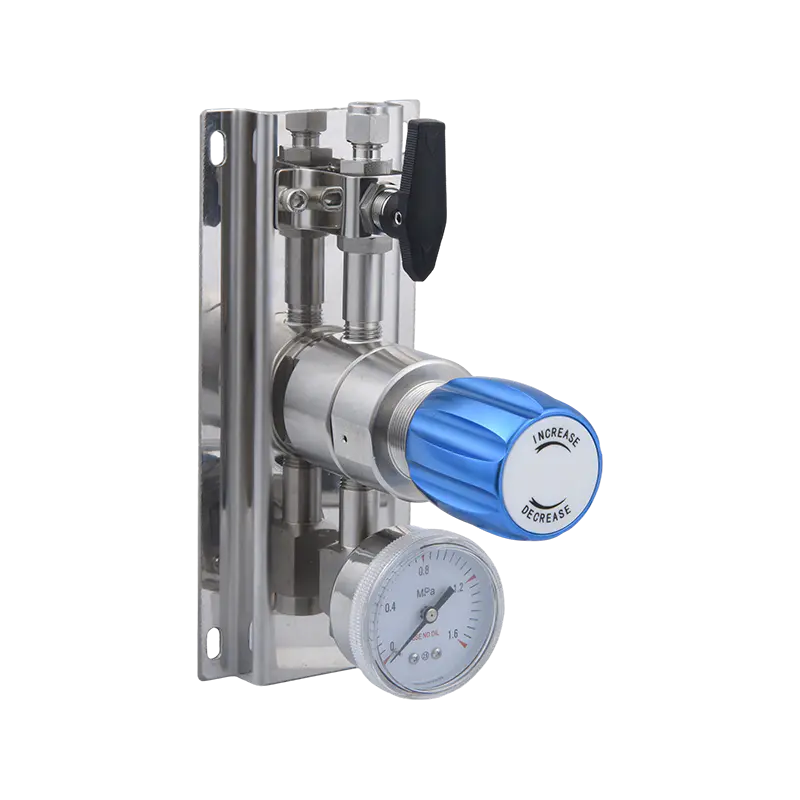


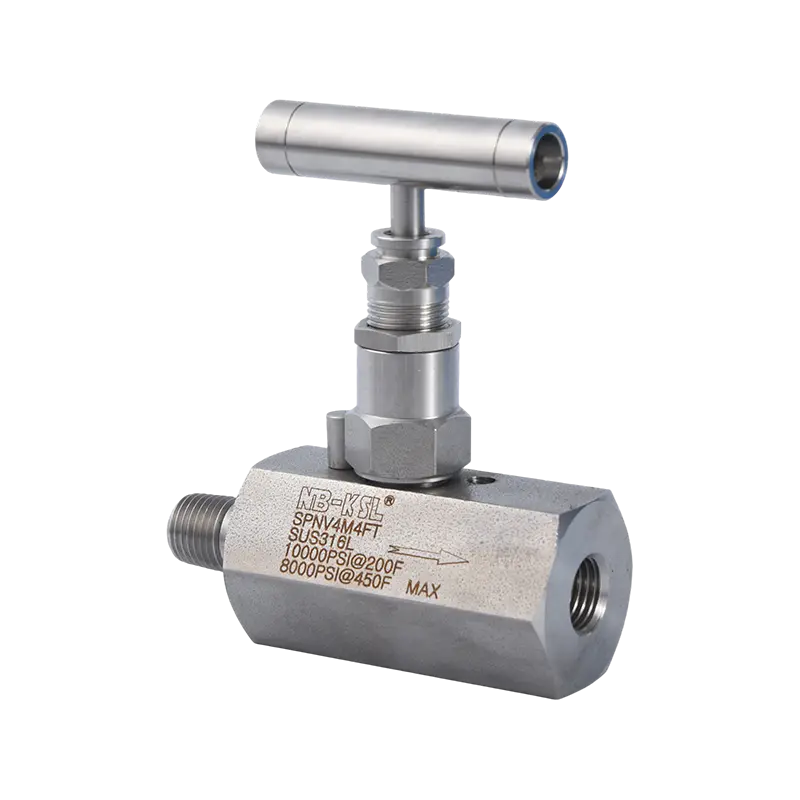
Eräs prosessiinsinööri kysyi kerran minulta, miksi uusi 3/8 tuuman neulaventtiili ei pysty pitämään alavirtapainetta. Venttiili ei ollut viallinen; se oli ylimitoitettu. Jokainen pieni varren käännös liikutti enemmän virtausta kuin pr...
Pikavastaus: Mitä ruostumattomasta teräksestä valmistettujen putkien liitososat ovat ja miten ne toimivat Ruostumattomasta teräksestä valmistetut putkiliittimet ovat tarkkuuskoneistettuja liittimiä, joita käytetä...
Mitä ruostumattomasta teräksestä valmistetut neulaventtiilit ovat ja miten ne toimivat Neulaventtiili ohjaa virtausta pienireikäisen aukon läpi työntämällä tai vetämällä kartiomaista neulan muotoista vartta sisään ja ulos tarkku...
// Vastaus, etukäteen Suurin osa teollisista, kemianteollisuuden, hygienia- ja korkeapainekaasusovelluksista, a ruostumattomasta teräksestä valmistettu paineensäädin tarjoaa eri...
 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiangin maakunta, Kiina
 +86-574-88561893 / +86-15057497901
 Tekijänoikeus © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Ruostumattomasta teräksestä valmistettujen liitosten ja venttiilien tukkumyynti