Mitä ruostumattomasta teräksestä valmistetut neulaventtiilit ovat ja miten ne toimivat
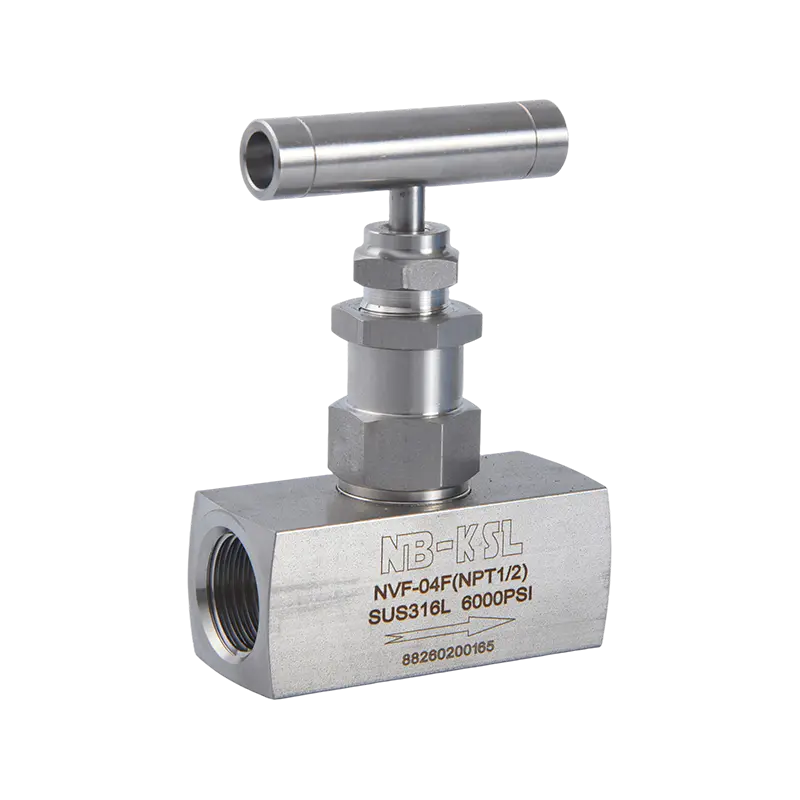
Neulaventtiili ohjaa virtausta pienireikäisen aukon läpi työntämällä tai vetämällä kartiomaista neulan muotoista vartta sisään ja ulos tarkkuuskoneistettuun istukkaan. Käsipyörän tai toimilaitteen pyöriessä varren langat siirtävät sitä lineaarisesti avaamalla tai sulkeen neulan kärjen ja istukan välistä rakoa erittäin hienolla resoluutiolla. Yksi tyypillisen neulaventtiilin käsipyörän täysi kierros muuttaa varren asentoa vain 0,5-1,5 mm , jolloin käyttäjä voi hallita erittäin tarkasti pieniä virtausnopeuksia.
Miksi ruostumaton teräs on valintamateriaali useimmissa sovelluksissa
Ruostumattomasta teräksestä valmistetut neulaventtiilit hallitsevat instrumenteissa, prosessin ohjauksessa, öljy- ja kaasu-, kemian-, lääke- ja merisovelluksissa käytettävien neulaventtiilien markkinoita, koska ruostumaton teräs tarjoaa yhdistelmän ominaisuuksia, joita mikään muu yleinen venttiilimateriaali ei vastaa:
- Korroosionkestävyys: Luokan 316 ruostumaton teräs (yleisin neulaventtiileiden laatu) sisältää 16-18 % kromia, 10-14 % nikkeliä ja 2-3 % molybdeeniä, mikä tarjoaa erinomaisen kestävyyden klorideja, mietoja happoja ja useimpia teollisuuden instrumentointilinjoissa esiintyviä prosessikemikaaleja vastaan.
- Painekyky: Taotut 316 ruostumattomat neulaventtiilirungot, mitoitettu 6 000 psi (414 bar) ovat vakiona instrumentointipalveluissa. Korkeapaineiset versiot ulottuvat 10 000 - 20 000 psi (690 - 1 380 bar) hydrauli- ja kaasutestaussovelluksiin.
- Lämpötila-alue: Ruostumattomasta teräksestä valmistetut neulaventtiilit toimivat luotettavasti kryogeenisistä lämpötiloista aina miinus 196 °C (miinus 321 °F) sopivilla istuinmateriaaleilla, enintään 600 °C (1 112 °F) täysmetallisissa istuinkokoonpanoissa.
- Puhdistettavuus: Sileä, ei-huokoinen ruostumaton 316-pinta vastustaa bakteerien tarttumista ja voidaan steriloida höyryllä, mikä tekee ruostumattomista neulaventtiileistä hyväksyttäviä FDA:n ja 3A:n terveysstandardien mukaisesti lääke- ja elintarviketuotannossa.
- Yhteensopivuus happipalvelun kanssa: Asianmukaisten rasvanpoisto- ja puhdistustoimenpiteiden jälkeen ruostumattomasta teräksestä valmistetut neulaventtiilit on hyväksytty happi- ja hapetuskaasukäyttöön, missä hiiliteräs ja messinki ovat kiellettyjä.
Neulaventtiileissä käytetyt ruostumattomasta teräksestä valmistetut laadut: 304, 316 ja 316 litraa
Kaikki ruostumattomat neulaventtiilit eivät käytä samaa metalliseosta. Laji vaikuttaa korroosion suorituskykyyn, hitsattavuuteen ja hintaan:
Neulaventtiileissä käytettyjä ruostumattomia teräslajeja verrataan koostumuksen, korroosionkestävyyden ja suositellun huollon perusteella | Arvosana | Cr % | Ni % | Mo % | Keskeinen etu | Suositeltu palvelu |
| 304 | 18-20 | 8-10.5 | Ei mitään | Alhaiset kustannukset, yleinen korroosionkestävyys | Ei-kloridi sisämaan prosessi, vesi, ilma |
| 316 | 16-18 | 10-14 | 2-3 | Kloridin ja hapon kestävyys | Öljy ja kaasu, meri, kemia, instrumentointi |
| 316L | 16-18 | 10-14 | 2-3 | Vähähiilinen, hitsin rappeutumisen kestävä | Farmaseuttiset, saniteetti-, hitsatut kokoonpanot |
Neulaventtiilin istukan materiaalit ja niiden vaikutus tiivistykseen ja lämpötilaan
Istukka on tiivistepinta, johon neulan kärki koskettaa venttiilin ollessa kiinni. Istuimen materiaali määrää venttiilin sulkulaadun, lämpötilarajan ja yhteensopivuuden prosessinesteen kanssa:
- PTFE (polytetrafluorieteeni): Yleisin istuinmateriaali. Tarjoaa kuplatiiviin sulkeutumisen pienillä istuinvoimilla, erinomaisen kemiallisen kestävyyden useimmille nesteille ja lämpötila-alueen miinus 200 °C - plus 200 °C . Riittävän pehmeä mukautumaan pieniin neulan pinnan epätasaisuuksiin, mikä takaa luotettavan sulkeutumisen myös kohtalaisen kulumisen jälkeen.
- Nylon (polyamidi): Halvemmat kustannukset kuin PTFE, hyvät tiivistysominaisuudet, mutta lämpötila on rajoitettu noin plus 120°C ja yhteensopimaton vahvojen happojen ja monien liuottimien kanssa. Yleistä edullisissa hydraulisissa neulaventtiileissä ja vesihuollossa.
- Metalli metalliin (ruostumaton teräs tai Stellite ruostumattomalla): Käytetään, kun lämpötila ylittää PTFE-rajat tai kun prosessineste ei ole yhteensopiva polymeeripesän kanssa. Metalliset istuimet vaativat suurempia istuinvoimia eivätkä saavuta pehmeiden istuinten kuplatiivistä sulkemista alhaisella paineella, mutta toimivat luotettavasti 600 °C ja erittäin korkeissa paineissa yli 10 000 psi. Stellite-pinnoitetut metalliset istuimet tarjoavat huomattavasti paremman eroosion- ja naarmuuntumiskestävyyden kuin paljaat ruostumatonta ruostumatonta terästä kosketus.
- PEEK (polyeetteriketoni): Suorituskykyinen polymeeriistuin, joka tarjoaa erinomaisen kemiallisen kestävyyden PTFE-vaihtoehtoihin verrattuna, mittavakauden jopa lämpötiloissa 250 °C ja mekaaninen lujuus, joka kestää suulakepuristuksen korkeissa istuinpaineissa. Käytetään kaasunäytteenottoventtiileissä, kromatografiajärjestelmissä ja korkeapaineisissa analyyttisissä instrumenteissa.
Mikä on ero mittariventtiilin ja neulaventtiilin välillä?
A mittariventtiili on erityinen neulaventtiili, joka on suunniteltu liittämään ja eristämään painemittari (tai painelähetin) prosessilinjasta. Vakioneulaventtiili on yleiskäyttöinen virtauksen säätö- ja sulkulaite. Sekaannusta syntyy, koska mittariventtiileissä käytetään neulaventtiilin sisäosia, mutta ne eroavat rungon geometriasta, portin konfiguraatiosta ja aiotusta toiminnastaan. Eron ymmärtäminen estää sekä alimäärittelyn (standardin neulaventtiilin asentaminen, kun vaaditaan mittariventtiili) että ylimäärittelyn (mittariventtiilin ostaminen virtauksensäätösovellukseen, jossa siitä ei ole hyötyä).
Mittariventtiilit: tarkoitus, muotoilu ja tärkeimmät ominaisuudet
Mittariventtiilillä on kolme tehtävää: se eristää painemittarin prosessista mittarin turvallisen poistamisen ja vaihtamisen varmistamiseksi; siinä on ilmaus- tai tuuletusaukko paineen poistamiseksi mittarin puolelta ennen laitteen irrottamista; ja se toimii kalibrointiporttina referenssistandardin liittämiseen kalibrointitarkistusten aikana. Mittariventtiilin vakioominaisuudet, joita ei löydy yleisestä neulaventtiilistä:
- Alempi prosessiliitäntä: Mittariventtiileillä on prosessin imuaukko rungon alaosassa, joka liitetään suoraan prosessiputkeen tai laskukohtaan. Mittari tai lähetin liitetään yläporttiin. Tämä pystysuora järjestely varmistaa kondenssiveden poistumisen ja mittauslinjan itsepuhdistuksen.
- Vuotoportti: Pieni ilmausruuvi tai apuneulaventtiili mittarin venttiilin rungossa mahdollistaa instrumentin puolen tuuletuksen ilmakehään tai turvalliseen tyhjennykseen ennen kuin mittarin liitäntä katkeaa. Tämä estää teknikoita altistumasta prosessipaineelle tai vaaralliselle nesteelle mittaria irrottaessaan.
- Kompakti runko mittarin vakioliitännöillä: Mittariventtiilit valmistetaan standardoiduilla liitännöillä, jotka voidaan asentaa suoraan painemittareihin, lähettimiin ja jakotukkilohkoihin - tyypillisesti 1/4 tuuman NPT-naaras instrumenttiportissa ja 1/2 tuuman NPT uros tai naaras prosessiyhteydessä.
- Integroitu konepelti ja varsi: Konepellin kotelo ja mittariventtiilien varsimekanismi on suunniteltu toistuvaan käyttöön (avaaminen ja sulkeminen mittarin eristämiseksi huollon aikana) minimaalisella kulumisella käyttämällä nousevaa käsipyörää, joka antaa selkeän visuaalisen osoituksen auki- tai kiinniasennosta.
Vakioneulaventtiilit: Yleiskäyttöinen virtauksensäätötoiminto
Vakioneulaventtiili on suunniteltu ensisijaisesti nesteiden ja kaasujen kuristukseen ja tarkkaan virtauksen säätöön instrumenttiletkuissa, analyyttisissä laitteissa, hydraulipiireissä ja prosessilinjoissa. Sen tärkeimmät suunnitteluprioriteetit ovat:
- Hieno virtauksen säätö: Pitkä neulan liike (useat kierrokset täysin suljetusta täysin auki) ja pieni aukon halkaisija (tyypillisesti 1-6 mm reikä instrumentointikokoissa) mahdollistavat pienten virtausnopeuksien erittäin tarkan kuristamisen, mikä olisi mahdotonta pallo- tai luistiventtiilillä.
- Inline asennus: Vakioneulaventtiileissä on suora- tai kulmarunko, joka on suunniteltu asennettavaksi prosessilinjaan, ja tulo- ja poistoaukoissa on identtiset päätyliitännät.
- Virtauksen suunnan herkkyys: Monet neulaventtiilit määrittävät ensisijaisen virtaussuunnan (istuimen alla tai istuimen päällä). Istuimen alla oleva virtaus (neulan kärjen alta) tarjoaa paremman sulkeutumisen alhaisissa paineissa ja suojaa tiivistettä prosessipaineelta. Virtaus istukan yli (neulan kärjen yläpuolelta) on suositeltava joissakin korkeapainesovelluksissa sulkemisen helpottamiseksi käyttämällä prosessipainetta neulan asettamiseen.
Vierekkäinen vertailu: mittaventtiili vs. neulaventtiili
Tärkeimmät erot mittaventtiilien ja standardineulaventtiilien välillä toiminnon, suunnittelun ja sovelluksen mukaan | Ominaisuus | Mittariventtiili | Tavallinen neulaventtiili |
| Ensisijainen toiminto | Eristä ja suojaa paineinstrumentit | Kaasu ja virtausnopeuden säädin |
| Vuotoportti | Kyllä, vakioominaisuus | Ei vakio |
| Portin suunta | Pohjaprosessi, huippuinstrumentti | Linja tai kulma (molemmat päät yhtä suuret) |
| Yhteyden standardointi | Mittarin standardiportit (1/4 NPT-instrumentin puolella) | Prosessistandardiportit (NPT, pakkaus, SW) |
| Virtauksen ohjausmahdollisuus | Vain on/off eristys | Täysi alueen kuristus ja sammutus |
| Tyypillinen paineluokitus | Jopa 6 000 psi (414 bar) | Jopa 20 000 psi (1 380 bar) |
| Visuaalinen auki/kiinni-ilmaisin | Nousevan käsipyörän tai varren ilmaisin | Vain kierrosluku |
| Tyypillinen asennus | Suoraan painemittarin tai lähettimen alapuolella | Prosessin tai instrumentin letkuajoissa |
Kuinka valita neulaventtiili: täydellinen valintakehys
Väärän neulaventtiilin valitseminen sovellukseen on yksi yleisimmistä syistä ennenaikaisiin venttiilihäiriöihin, järjestelmän vuotamiseen ja prosessinohjausongelmiin. Oikea lähestymistapa toimii kuuden parametrin läpi peräkkäin, eikä yhtäkään voi ohittaa ilman yhteensopimattomuuden riskiä.
Vaihe 1: Määritä prosessineste ja sen ominaisuudet
Venttiilin rungon, neulan kärjen, istukan ja tiivisteen kanssa kosketuksissa oleva neste määrää jokaisen materiaalivalinnan valinnassa:
- Nestefaasi: Onko neste nestettä, kaasua vai höyryä? Kaasuhuolto edellyttää venttiilin sulkemista erittäin alhaisen viskositeetin omaavia aineita vastaan, jotka löytävät pienimmän vuotoreitin helpommin kuin nesteet. Steam palvelu yllä 180 °C eliminoi PTFE-istuimet ja vaatii metalli-metalli-istuimen.
- Kemiallinen yhteensopivuus: Varmista, että jokainen kastunut materiaali (runko, neula, istukka, tiiviste, varren tiiviste, tiivisteet) on yhteensopiva nesteen kanssa. Syövyttäville nesteille 316 ruostumaton on vakiona. Konsentroitujen happojen, kloorattujen liuottimien tai halogenoitujen nesteiden osalta katso kemiallinen yhteensopivuustaulukko ja harkitse Hastelloy C-276 runkomateriaalia tai PTFE-vuorattuja runkoja ääritapauksissa.
- Viskositeetti: Korkean viskositeetin nesteet (yli 500 cSt) aiheuttavat suuria painehäviöitä pienen venttiiliaukon poikki ja saattavat vaatia suuremman aukon koon tarvittavan virtausnopeuden saavuttamiseksi. Erittäin korkean viskositeetin nesteet, joiden viskositeetti on yli 5 000 cSt, eivät välttämättä virtaa standardiinstrumenttien neulaventtiilin aukkojen läpi ja vaativat prosessilaatuisia venttiileitä, joissa on suuremmat virtauskanavat.
- Kulutussisältö: Lietteet, hiekkakuormaiset nesteet ja kovia hiukkasia kuljettavat nesteet syövyttävät neulan kärjet ja istukat. Valitse hankaavaa huoltoa varten venttiilit, joissa on karkaistu Stellite-pintaiset neulat ja istukat, jotka on mitoitettu eroosiota kestäväksi, tai harkitse neulaventtiilien sijoittamista järjestelmän kohtiin, joissa neste on puhdasta.
Vaihe 2: Vahvista paine- ja lämpötilavaatimukset
Paineen ja lämpötilan tulee ylittää suurimmat käyttöolosuhteet riittävällä turvamarginaalilla. Kriittinen sääntö: sekä maksimikäyttöpaineen että maksimikäyttölämpötilan on oltava venttiilin samanaikaisen nimellisarvon sisällä, koska paineluokat ovat tyypillisesti lämpötilaa alennettuja korkeissa lämpötiloissa:
- Neulaventtiili mitoitettu 6 000 psi 38 °C:ssa (100 °F) voidaan alentaa 4500 psi 200 °C:ssa . Tarkista aina valmistajan paine-lämpötilakäyrä (P-T) todellisessa käyttölämpötilassa.
- Hydrauli- ja painetestaussovelluksiin, joissa käytetään vettä tai öljyä ympäristön lämpötilassa, korkeapaineiset neulaventtiilit 10 000 psi (690 bar) ovat yleisesti vaadittuja ja helposti saatavilla 316 ruostumattomasta teräksestä.
- Varmista kryogeenisessä käytössä (nestetyppi, LNG, nestemäinen happi), että sekä rungon että varren materiaalien iskunkestävyys on dokumentoitu vähimmäiskäyttölämpötilassa. Austeniittiset ruostumattomat teräkset (304 ja 316) säilyttävät riittävän sitkeyden miinus 196 °C ; hiiliteräsventtiilit eivät ole hyväksyttäviä kryogeeniseen käyttöön.
Vaihe 3: Määritä vaadittu virtauskerroin (Cv)
Virtauskerroin Cv (tai Kv metrisinä yksiköinä) määrittää, kuinka paljon virtausta kulkee täysin avoimen venttiilin läpi määritetyllä painehäviöllä. Kuristushuollossa käytettäville neulaventtiileille vaadittu Cv lasketaan virtausnopeuden ja painehäviön vaatimuksesta:
Nesteet: Cv = Q × √(SG / ΔP)
Kun Q on virtaus US-galloneina minuutissa, SG on nesteen ominaispaino suhteessa veteen ja ΔP on paineen lasku psi:nä. Jotta ohjattu virtaus laskee neulaventtiilin liikeradan herkkään keskiosaan (ei neulan äärimmäiseen kärkeen, jossa ohjausresoluutio on huono), valitse venttiili, jonka suurin Cv on noin 3-5 kertaa vaadittu Cv normaalilla virtauksella . Tämä asettaa toimintapisteen noin 20-30 %:iin täysin auki, missä neulaventtiilin ohjattavuus on paras. Neulaventtiileillä on rakenteeltaan erittäin alhaiset Cv-arvot: tyypillinen 1/4 tuuman NPT-instrumentoinnin neulaventtiili on suurin Cv noin 0,3 - 0,8 , joten ne sopivat tarkkaan matalan virtauksen säätöön suuren äänenvoimakkuuden kuristuksen sijaan.
Vaihe 4: Valitse Lopeta yhteydet
Neulaventtiilejä on saatavana useilla päätyliitäntätyypeillä, ja valinnan tulee vastata sekä viereistä letkua tai putkistoa että paineluokkaa:
- NPT-kierre (National Pipe Thread Taper): Yleisin liitäntä instrumentointineulaventtiileille Pohjois-Amerikassa. Koot alkaen 1/8-1 tuuman NPT . Vaatii PTFE-teippiä tai putkitiivistettä kierteisiin. Maksimipainekapasiteetti jopa 6000 psi pienille NPT-liitoksille ruostumattomissa venttiilirungoissa.
- Puristusliitin (Swagelok-tyyppinen tai Parker A-Lok): Ruostumattomasta teräksestä tai muista putkimateriaaleista valmistettujen instrumenttien letkuliitäntöihin. Puristusliitosholkit pureutuvat putken ulkohalkaisijaan luoden vuotamattoman liitoksen ilman kierteitystä. Arvioitu 3 000 - 10 000 psi putken koosta ja materiaalista riippuen. Standardi analyyttisille laitteille, kaasukromatografialinjoille ja laboratoriolaitteistoille.
- Muhvihitsaus (SW): Venttiilin runko liu'utetaan putken pään yli ja liitos filehitsataan. Vaaditaan korkeapaineisissa korkean lämpötilan prosessiputkissa, joissa kierreliitännät on kielletty koodilla. ASME B31.3 -prosessiputkistoissa käytetään yleisesti luokan 1500 ja luokan 2500 paineluokkien hylsyhitsausneulaventtiilejä.
- Päittäishitsi (BW): Venttiilin rungossa on sileät putkenpäät, jotka on hitsattu putkilinjaan. Käytetään korkeimman paineen ja korkeimman lämpötilan putkistoon, jossa mekaaninen liitos ei ole hyväksyttävä. Yleistä voimalaitosinstrumenttien juuriventtiiliasennuksissa.
- BSPP tai metriset säikeet: Vakiona Euroopan ja Aasian ja Tyynenmeren markkinoilla. BSPP (British Standard Parallel Pipe) on rinnakkaiskierre, joka tiivistyy etulevyyn tai kiinnitettyyn aluslevyyn kierrekartion sijaan ja tarjoaa uudelleen käytettävän tiiviin liitoksen ilman tiivistettä, kun sitä käytetään asianmukaisten tiivistealuslevyjen kanssa.
Vaihe 5: Valitse oikea pakkaustyyppi
Karan tiiviste tiivistää pyörivän varren ja venttiilirungon kannen välisen rengasmaisen raon, mikä estää prosessinesteen vuotamisen ilmakehään karaa pitkin. Tiivisteen valinta vaikuttaa käyttölämpötila-alueeseen, kemialliseen yhteensopivuuteen ja tiivisteen kitkaan (joka määrittää venttiilin käyttöön tarvittavan käsipyörän vääntömomentin):
- PTFE-pakkaus: Vakio useimpiin sovelluksiin. Lämpötila-alue miinus 200 °C - plus 200 °C . Erinomainen kemikaalinkestävyys, alhainen kitka (helppo käyttää), mutta hiipii ajan myötä korkeissa lämpötiloissa, mikä vaatii tiivistemutterin ajoittain uudelleen kiristämistä.
- Grafoil (joustava grafiitti) pakkaus: Käytetään korkean lämpötilan huoltoon yli 200 °C:ssa ja höyryssä, lämmönsiirtonesteissä ja sovelluksissa, joissa PTFE ei sovellu. Lämpötilaluokitus jopa 550 °C hapettamattomassa palvelussa. Suurempi kitka kuin PTFE, mikä vaatii enemmän voimaa venttiilin käsipyörän käyttämiseen.
- Metallipaljetiiviste: Hitsattu metallipalke korvaa perinteisen tiivisteen kokonaan ja tarjoaa hermeettisesti tiiviin varren, jolla ei ole haitallisia päästöjä. Vaaditaan EPA Method 21 -määräysten mukaan erittäin haihtuvien orgaanisten yhdisteiden (VOC) palvelulle. Paljetiivistetyt neulaventtiilit ovat huomattavasti kalliimpia, mutta ne eliminoivat tiivistevuodon vikatilana kokonaan.
Vaihe 6: Tarkista korityyppi ja erityiset huoltovaatimukset
Ydinparametrien lisäksi useita sovelluskohtaisia vaatimuksia on vahvistettava:
- Kulma vs. suora runko: Kulmaneulaventtiileillä on 90 asteen virtausreitti rungon läpi, ja ne ovat suositeltavia silloin, kun prosessiputkisto lähestyy venttiiliä yhdestä suunnasta ja poistuu kohtisuorassa (eli yhden putken mutkan). Suorat rungot minimoivat painehäviön, ja ne ovat vakiona linjakuristuksessa.
- Nouseva vs. ei-nouseva varsi: Nouseva varsi liikkuu ylöspäin venttiilin avautuessa, mikä antaa selkeän visuaalisen asennon ja estää varren kierteiden kulumisen pyörimästä tiivistekuormituksen alaisena. Nousemattomat varret pyörivät paikoillaan, mikä on suositeltavaa, jos pääntila on rajoitettu.
- Lukittava käsipyörä: Turvallisuuden kannalta kriittisissä sovelluksissa, joissa venttiilin asento on varmistettava luvatonta säätöä vastaan, lukitsevat käsipyörät tai vaijeritiivisteet estävät peukaloinnin ilman avainta tai vaijeritiivisteen rikkoutumisen.
- NACE MR0175 / ISO 15156 -vaatimustenmukaisuus: Öljy- ja kaasusovellukset hapan palveluissa (rikkivetyä sisältävät ympäristöt) vaativat materiaaleja, jotka kestävät rikkijännityshalkeilua. NACE-yhteensopivissa ruostumattomissa neulaventtiileissä käytetään kaikkien kostuneiden komponenttien hallittua kemiaa ja kovuutta standardin täyttämiseksi. Varmista NACE-yhteensopivuus nimenomaisesti ostaessasi venttiileitä happamaan palveluun.
Kuinka estää neulaventtiilin vuotaminen: jokaisen vuototyypin diagnosointi ja korjaaminen
Vuotava neulaventtiili epäonnistuu yhdessä kolmesta paikasta: varren kautta (ulkoinen tiivistevuoto), istukan kautta (sisäinen tai prosessipuolen vuoto suljetun neulan ohi) tai rungon liitäntöjen kautta (kierteen tai liittimen vuoto). Jokaisella tyypillä on erilainen diagnoosi- ja korjaustapa, ja niiden hämmentäminen vie aikaa ja riskiä pahentaa vuotoa.
Vuototyyppi 1: Varren tiivisteen vuoto (ulkoinen hajapäästö)
Karan tiivistevuoto näkyy nesteenä huutavana tai sumuisena venttiilin varren ympärillä kohdassa, jossa se poistuu konepellistä, suoraan käsipyörän yläpuolella. Tämä on yleisin neulaventtiilin vuoto kenttähuollossa ja useimmissa tapauksissa voidaan pysäyttää ilman venttiilin poistamista käytöstä.
Syyt:
- PTFE-tiiviste on kylmävirtautunut (hiipinyt) ajan mittaan puristuksen ja lämpötilan aikana, mikä vähentää varren kosketusjännitystä
- Pakkaus on huonontunut prosessinesteen kemiallisen hyökkäyksen seurauksena
- Tiivistemutteria ei koskaan kiristetty oikeisiin määrityksiin alkuasennuksen aikana
- Venttiilin karaan on kehittynyt kulutusura, jossa se koskettaa tiivistettä, mikä tarjoaa vuotoreitin, vaikka itse tiiviste on ehjä
Näin pysäytät varren tiivistevuodon:
- Ensimmäinen yritys: Kiristä tiivistemutteri. Useimmissa neulaventtiileissä on tiivistemutteri (kutsutaan myös tiivistemutteriksi), joka puristaa tiivisteen vartta vasten. Kiristä tiivistemutteri sopivalla kiintoavaimella neljänneskierros (90 astetta) myötäpäivään venttiilin ollessa käytössä normaalissa käyttöpaineessa. Tarkista vuodot jokaisen lisäyksen jälkeen. Älä ylitä yksi täysi kierros (360 astetta) kokonaiskiristys tarkistamatta venttiilin käyttömomenttia, koska liian kiristetty tiiviste vaikeuttaa käsipyörän kääntämistä ja nopeuttaa varren kulumista.
- Jos kiristys pysäyttää vuodon: Kirjaa muistiin käytettyjen tiivistemutterin kierrosten lukumäärä. Jos vuodon pysäyttämiseen vaadittiin useampi kuin yksi täysi kierros, tiiviste on puristunut merkittävästi ja se on vaihdettava lähitulevaisuudessa. Suunnittele pakkauksen vaihto seuraavan huoltotilanteen yhteydessä.
- Jos kiristys ei pysäytä vuotoa tai venttiilistä tulee liian jäykkä toimimaan: Pakkaus on vaihdettava. Tämä edellyttää venttiilin paineen poistamista, sen eristämistä sekä ylä- että alavirran paineesta sekä tiivistemutterin ja vanhan tiivisteen irrottamista tiivistepoiminta tai -imuria käyttämällä. Asenna uusi tiiviste, joka on samaa tyyppiä ja kokoa kuin venttiilin valmistaja on määrittänyt, voitele kara kevyesti venttiilin valmistajan suosittelemalla voiteluaineella (usein PTFE-rasvalla), kokoa ja kiristä tiivistemutteri uudelleen valmistajan ilmoittamaan momenttiin.
- Jos itse varsi on uurrettu tai uurrettu: Varsi on vaihdettava tiivisteen mukana, koska vaurioitunut varren pinta aiheuttaa uuden tiivisteen vuotamisen välittömästi. Vakavissa karan korroosio- tai naarmutapauksissa koko venttiilirunko saattaa olla tarpeen vaihtaa.
Vuototyyppi 2: Istuimen vuoto (virtaus suljetun venttiilin läpi)
Istuimen vuoto päästää virtauksen venttiilin läpi, vaikka käsipyörä olisi täysin kiristetty kiinni. Se havaitaan tarkkailemalla virtausta muuten suljetun venttiilin alavirran puolella tai mittaamalla alavirran paineen nousu suljetussa järjestelmässä. Istuin vuotaa sisään ruostumattomasta teräksestä valmistetut neulaventtiilit on kolme pääsyytä:
- Istuimen eroosio tai vauriot: Pehmeä PTFE- tai nylon-istuin on kulunut hankaavien hiukkasten, kavitaatioiden tai toistuvien sulkeutumisten takia likaantuneen istuimen takia. Jopa istuimen pinnan mikroskooppinen uurtaminen luo vuotoreitin, joka ohittaa neulan ja istuimen välisen kontaktilinjan.
- Neulan kärjen vauriot: Karkaistu ruostumattomasta teräksestä valmistettu neulankärki on lohjennut, syöpynyt tai plastisesti vääntynyt liiallisesta sulkemisesta (venttiilin sulkeminen suurella nopeudella tai liiallinen sulkemismomentti). Vaurioitunut neulan kärki ei voi muodostaa täyttä 360 asteen tiivistelinjaa istuimen kanssa.
- Istuimessa vieraita materiaaleja: Neulan ja istukan väliin jäänyt hiukkanen sulkemisen aikana estää täyden istuvuuden. Tämä on usein väliaikaista ja ratkaistaan avaamalla venttiili hetkeksi hiukkasten huuhtelemiseksi ja sulkemalla sitten uudelleen varovasti.
Kuinka pysäyttää istuinvuodon:
- Huuhtele istuin: Avaa venttiili kokonaan lyhyeksi ajaksi poistaaksesi mahdolliset hiukkaset istuinalueelta, sulje sitten hitaasti uudelleen vain tasaisella käden paineella. Älä käytä käsipyörässä olevaa jakoavainta venttiilin sulkemiseen, koska se puristaa ja vaurioittaa pehmeät istuimet pysyvästi.
- Vaihda istuin: Useimmat neulaventtiileistä, joissa on vaihdettavat PTFE-istukat, voidaan asentaa takaisin paikoilleen alentamalla venttiili, poistamalla varsi ja neulakokoonpano, poistamalla vanha istukan sisäosa ja painamalla uusi istukka. Valmistajan istuimen vaihtosarjat sisältävät oikeat istuimen mitat ja ohjeet. Istuimen vaihdon jälkeen sulje venttiili käsin, kunnes tunnet vastusta, ja varmista kuplantiivis sulkeminen vuototestillä.
- Vaihda venttiili: Jos venttiilin rungon istukan kartio tai neulan kärki on vaurioitunut (syövyttynyt, kuoppainen tai halkeileva metalli-istukkaventtiilissä), tiivistäminen uudelleen läpäisemällä neula ja istukka venttiilin hiomamassalla on mahdollista metallitiivisteisille venttiileille. Pehmeä-istukkaisissa instrumentointineulaventtiileissä vaurioitunut rungon istukka vaatii kuitenkin tyypillisesti täyden venttiilin vaihdon, koska istukan kartiomainen uudelleentyöstö kentällä ei ole käytännöllistä.
Vuototyyppi 3: Liitäntävuoto (kierteen tai sovituksen vuoto)
Liitosvuoto ilmenee venttiilirungon ja viereisen putkiliittimen tai putkiliittimen välisessä liitoksessa, ei karassa tai istukan läpi. Tämä on vuotava liitos, ei vuotava venttiili. Syyt ja parannuskeinot:
- NPT-kierteen vuoto: Riittämätön tiiviste kierteessä, poikkikierteinen liitos tai riittämätön kierrekytkentä (alle neljä tai viisi kiinnitettyä kierrettä NPT:ssä). Korjaustoimenpide: poista paine, irrota, kiinnitä tuoretta PTFE-teippiä (vähintään 3–4 kierrettä kierteen pyörimissuunnassa) tai levitä putken kierretiivistepastaa ja liitä uudelleen oikealla vääntömomentilla. 1/4 tuuman NPT-uroskierre tulee kiristää 12-15 Nm (9-11 ft-lb) käsin kiristyksen jälkeen, tyypillisesti 2-3 kierrosta käsin kiinnittymisen jälkeen.
- Puristusliittimen vuoto: Holkkia ei taitettu kokonaan alkuperäisessä asennuksessa tai letkua ei ollut työnnetty kokonaan venttiilirungon pysäyttimeen ennen kiristystä. Korjaus uuteen asennukseen: tee liitin uudelleen kiristämällä mutteria lisää neljänneskierros lujan vastuksen pisteen ohi . Aiemmin tehtyä ja uudelleen kiristettyä liitäntää varten vaihda holkki ja toista asennus uudella putkella, joka on leikattu suoraan ja täysin paikoillaan ennen kiristämistä.
- Hitsausliitoksen vuoto: Neulanreikä tai halkeama file-hitsauksessa muhvi-hitsausliitännässä osoittaa riittämätöntä hitsin tunkeutumista tai hitsin huokoisuutta. Tämä vaatii uudelleenhitsauksen viallisen alueen irtihionnan jälkeen ja on ASME B31.3:n tai soveltuvan putkistokoodin vaatimusten mukaisen sertifioidun hitsaajan tehtävä.
Ennaltaehkäisevät käytännöt, jotka poistavat useimmat neulaventtiilin vuodot ennen niiden alkamista
- Älä koskaan käytä käsipyörän avainta venttiilin sulkemiseen. Neulaventtiilit on suunniteltu suljettaviksi vain käsin painamalla. Kiinnitysavaimella murskata pehmeät istuimet ja pisteyttää neulan kärjet, mikä takaa istuimen vuotamisen lyhyessä käyttöajassa.
- Peruuta neljäsosa kierrosta täysin sulkemisen jälkeen. Joissakin malleissa tämä lievittää liiallista varren kuormaa ja estää pehmeää istukkaa virtaamasta kylmänä pitkäaikaisen puristuskuormituksen alaisena, mikä helpottaa venttiilin avaamista uudelleen ja pidentää istukan käyttöikää.
- Asenna venttiili oikeaan virtaussuuntaan. Virtaussuuntaherkän neulaventtiilin käyttäminen taaksepäin (virtaus istukan yli, kun rakenne vaatii virtausta istukan alla) voi aiheuttaa tiivisteen suoran paineistumisen, mikä kiihdyttää tiivisteen vuotoa. Tarkista valmistajan virtausnuolen merkintä rungossa.
- Älä käytä neulaventtiilejä on-off-huoltoon suurella taajuudella. Neulaventtiilit on suunniteltu harvoin säädettävään tai kuristukseen, ei eristysventtiileiksi, joita pyöritetään useita kertoja päivässä. Toistuva käyttö nopeuttaa istuimen ja tiivisteen kulumista. Käytä korkean syklin päälle-pois-huoltoa varten palloventtiiliä ja asenna neulaventtiili vain lopullista virtauksen trimmaamista varten.
- Kiristä tiivistemutterit ohjeiden mukaan asennuksen aikana. Merkittävä osa tiivistevuodoista johtuu siitä, että tiivistettä ei ole kiristetty riittävästi alkuasennuksessa. Kun olet asentanut uuden neulaventtiilin, kiristä tiivistemutteri valmistajan ilmoittamaan vääntömomenttiin ja tarkista sitten uudelleen ensimmäisen käyttöpainejakson jälkeen, koska lämpölaajeneminen alkuperäisen paineistuksen aikana aiheuttaa alkuperäisen tiivisteen puristuksen, joka saattaa vaatia pienen lisäkiristyksen.
Ruostumattomasta teräksestä valmistettujen neulaventtiilien sovellukset teollisuuden ja palvelutyypin mukaan
Ymmärtäminen, missä ja miksi ruostumattomasta teräksestä valmistetut neulaventtiilit on määritelty eri toimialoilla, auttaa sekä ostajia että insinöörejä tekemään varmempia valintapäätöksiä ja tunnistamaan, milloin neulaventtiili on sopiva tekniikka ja milloin ei.
Öljy ja kaasu: kaivonpää-, instrumentti- ja näytejärjestelmäsovellukset
Öljy- ja kaasuteollisuus on ruostumattomasta teräksestä valmistettujen neulaventtiilien suurin yksittäinen markkina. Sovellukset sisältävät:
- Instrumentin juuriventtiilit: Ensimmäinen eristysventtiili prosessiputken ja instrumentin väliottokohdan välillä. Näiden venttiilien on eristettävä luotettavasti täydessä prosessipaineessa ja lämpötilassa samalla kun yksi teknikko voi käyttää niitä laitteen rutiinihuollon aikana. 316 ruostumattomasta teräksestä valmistetut neulaventtiilit hylsyhitsauksella tai NPT-liitännöillä ovat vakiona paineille asti Luokka 1500 (2 575 psi 38 °C:ssa) .
- Esimerkkejä ilmastointipaneeleista: Kaasu- ja nestenäytevirrat prosessilinjoista käsitellään (suodatetaan, paineistetaan, lämpötilasäädetyt) paneelien kautta, jotka sisältävät useita neulaventtiilejä virtauksen säätöä, lohkon ja vuodon eristämiseen sekä tyhjennysliitäntöihin. Neulaventtiilien tulee käsitellä monenlaisia näytenesteitä, mukaan lukien hiilivedyt, H2S-pitoiset kaasut ja hapan kondensaatti.
- Mittauksen liukumisen kalibrointiliitännät: Neulaventtiilit tarjoavat tarkan virtauksen säädön kalibrointinesteen ruiskuttamista varten veronmittausalustalle, missä ±0,1 % tilavuustarkkuus tarvitaan hiilivetyjen säilytyksen siirtoon.
Kemialliset ja farmaseuttiset tuotteet: tarkkuusannostelu ja hygieniavaatimukset
- Katalyytin annostelu: Nestemäisten tai kaasumaisten katalyyttien tarkka lisääminen reaktoreihin kontrolloiduilla erittäin pienillä virtausnopeuksilla vaatii neulaventtiilejä, jotka voivat säilyttää vakaat kaasuasennot päivien tai viikkojen ajan. 316L ruostumaton PEEK-istuimilla käsittelee useimmat katalyyttivirrat mukaan lukien organometalliset yhdisteet ja happamat katalyyttiliuokset.
- Bioreaktorin väliaineen lisäys: Farmaseuttiset bioreaktorit edellyttävät ravinteiden, pH:n säätökemikaalien ja vaahdonestoaineiden steriiliä lisäystä neulaventtiilien kautta, jotka voidaan höyrysteriloida paikallaan (SIP) ilman purkamista. 316L ruostumaton, sähkökiillotetut sisäpinnat ja PTFE-tiiviste on bioprosessineulaventtiileiden vakiospesifikaatio.
- Laboratorio- ja analyysilaitteet: HPLC (korkean suorituskyvyn nestekromatografia) -järjestelmät, kaasukromatografit ja massaspektrometrit käyttävät miniatyyriä ruostumattomasta teräksestä valmistettuja neulaventtiilejä, joissa on puristusputkiliittimet, ohjaamaan liikkuvan faasin ja kantokaasun virtauksia virtausnopeuksilla 0,01 - 10 ml minuutissa .
Sähköntuotanto ja LVI: Höyry- ja korkean lämpötilan sovellukset
- Kattilan kemikaalien annostelu: Korroosionestoaineita, hapenpoistoaineita ja kalkinpoistokemikaaleja ruiskutetaan kattilan syöttövesijärjestelmiin ruostumattomien neulaventtiilien kautta, jotka kuristavat pieniä kemikaalien virtausnopeuksia kattilajärjestelmän paineita vastaan. 10-150 bar .
- Höyryloukun ohitus: Neulaventtiilit, jotka on asennettu ohitusreiteiksi höyrylukkojen ympärille, mahdollistavat höyrylukkopiirien manuaalisen tyhjennyksen ja tuuletuksen käyttöönoton ja huollon aikana ilman, että erotinta poistetaan käytöstä.
- Jäähdytysveden käsittely: LVI-jäähdytysvesi- ja lauhdutinvesijärjestelmissä käytetään ruostumattomia neulaventtiilejä kemikaalien käsittelyn annostelupaneeleissa biosidin, kalkkikiven ja korroosionestoaineen ruiskuttamiseen suljetun kierron järjestelmiin.
Ruostumattomasta teräksestä valmistettujen neulaventtiilien huoltoaikataulu ja parhaat käytännöt
Ruostumattomat neulaventtiilit kriittisissä instrumenteissa ja prosessinohjauspalveluissa vaativat jäsennellyn huolto-ohjelman jatkuvan vuotamattoman toiminnan ja luotettavan sulkutoiminnan varmistamiseksi. Seuraava aikataulu edustaa parasta käytäntöä venttiileille jatkuvassa prosessihuollossa.
Rutiinitarkastus: kuukausittain tai normaalien prosessikierrosten aikana
- Tarkasta silmämääräisesti kaikki varren alueet itkujen tai tahrojen varalta, mikä viittaa tiivisteen vuotamiseen. Kaasuvuodot voidaan havaita sopivalla vuodonilmaisuliuoksella (saippuavesi tai kaupallinen vuodonilmaisinsuihku), jota levitetään pakkausalueen ympärille.
- Varmista, että käsipyörät ovat oikeassa asennossa (avoin venttiilien tulee olla käyttöönoton aikana määritetyssä asennossa; suljettujen venttiilien tulee olla täysin paikoillaan ilman liiallista voimaa).
- Tarkista tiivistemutterit löystymisen varalta tärinästä. Tärinäisissä ympäristöissä lukkolevyt tai tärinää estävät tiivistemutterit estävät tiivisteholkin itsestään löystymisen.
Vuosihuolto: Pakkauksen tarkastus ja vaihto
- Mittaa tiivistemutterin asento asennuksen käyttöönoton yhteydessä tehtyjä vertailumerkkejä vastaan. Jos tiivistemutteri on edennyt enemmän kuin puoli kierrosta alkuperäisestä asennostaan tiiviste on puristunut merkittävästi ja vaihto on suositeltavaa seuraavan suunnitellun sammutuksen aikana.
- Tarkista käytettävissä olevat varren pinnat korroosion, pistesyöpymien tai naarmujen varalta valaistulla suurennuslasilla. Pistossyvyys suurempi kuin 0,1 mm varren tiivistepinnassa, taataan varren vaihtaminen.
- Tarkista venttiilin sulkeutuminen sulkemalla kokonaan ja tarkistamalla vuodot tiivisteen ohi käyttämällä huoltoon sopivia paineenvalvonta- tai kuplatestimenetelmiä.
Pysäytyshuolto: Täysi purkaminen ja kunnostus
- Pura venttiili kokonaan. Tarkasta neulan kärki, istukka, varsi, tiiviste, tiivistemutterin kierteet ja rungon reikä kulumisen, korroosion ja mittojen yhdenmukaisuuden varalta.
- Vaihda kaikki pehmeät tavarat (istuin, tiiviste, kaikki O-renkaat tai konepellin tiivisteet) ilmeisestä kunnosta riippumatta. Käytössä olleet pehmeät tavarat ovat työkarkaistuja ja puristettuja alkuperäisistä mitoistaan, ja ne ovat lähellä luotettavan käyttöikänsä loppua, vaikka ne eivät olisi heikentyneet näkyvästi.
- Suorita istuimen ja tiivisteen vuototesti klo 1,5 kertaa suurin sallittu käyttöpaine (MAWP) ASME B16.34:ssä määritellyllä testinesteellä tai sovellettavalla venttiilin testausstandardilla ennen venttiilin palauttamista käyttöön.
Usein kysyttyjä kysymyksiä ruostumattomasta teräksestä valmistetuista neulaventtiileistä
1. Mitä eroa on mittariventtiilillä ja neulaventtiilillä?
A mittariventtiili on erikoistunut neulaventtiili, joka on suunniteltu erityisesti eristämään painemittari tai painelähetin prosessilinjasta. Siinä on alempi prosessiportti, ylempi instrumenttiportti ja tyhjennysportti turvalliseen paineenpoistoon ennen mittarin poistamista. Standardi neulaventtiili on yleiskäyttöinen virtauksen ohjaus- ja kuristuslaite asennettuna prosessilinjaan, jossa on identtiset tulo- ja poistoportit linja-asennukseen. Molemmat käyttävät kartiomaista neulanvarsimekanismia, mutta niiden rungon geometria, porttikokoonpano ja suunniteltu palvelu ovat erilaisia. Mittariventtiili ei korvaa neulaventtiiliä virtauksen kuristuspalvelussa, ja tavallisesta neulaventtiilistä puuttuu ilmausaukko, jota tarvitaan mittarin turvalliseen poistamiseen.
2. Kuinka valitsen sovellukselleni oikean neulaventtiilin?
Valitse neulaventtiili käsittelemällä kuusi parametria järjestyksessä: ensin tunnistaa prosessineste ja tarkista kemiallinen yhteensopivuus kaikkien kastuneiden materiaalien kanssa (runko, neula, istukka, pakkaus); toiseksi, vahvista paine- ja lämpötilaluokitus todellisissa käyttöolosuhteissa käyttämällä valmistajan P-T-käyrää; Kolmanneksi laske vaadittu virtauskerroin Cv ja valitse venttiili, jonka maksimi Cv on 3–5 kertaa vaadittu Cv, jotta varmistetaan toiminta säädettävällä neulan liikeradan keskialueella; neljänneksi valitse oikea päätyliitäntätyyppi (NPT, puristus, hylsyhitsaus, päittäishitsi) viereiselle putkille; viidenneksi, valitse pakkaustyyppi (PTFE yleiseen huoltoon, grafiitti korkeaan lämpötilaan, metallipalje nollapäästöiseen käyttöön); kuudenneksi, tarkista mahdolliset erityisvaatimukset, kuten NACE-yhteensopivuus hapan palvelulle, terveysstandardit elintarvike- ja lääkepalveluille tai lukitusmääräykset turvallisuuden kannalta kriittisille sovelluksille.
3. Kuinka estän neulaventtiilin vuotamisen varresta?
Pysäyttääksesi a varren tiivisteen vuoto neulaventtiilissä: yritä ensin kiristää tiivistemutteria neljänneskierros (90 astetta), kun venttiili on normaalissa käyttöpaineessa, ja tarkista, loppuuko vuoto. Jos se pysähtyy, tarkkaile toistumista ja suunnittele pakkauksen vaihto seuraavan huoltotilanteen yhteydessä. Jos kiristys ei estä vuotoa tai jos venttiilistä tulee vaikeaa käyttää, poista paine ja eristä venttiili, irrota tiivistemutteri ja poista vanha tiiviste, tarkasta karan pinta naarmujen tai korroosion varalta (vaihda kara, jos se on vaurioitunut), asenna uusi oikean tyyppinen ja kokoinen tiiviste valmistajan korjaussarjasta ja asenna tiivistemutteri määritettyyn momenttiin. Älä koskaan käytä käsipyörässä olevaa jakoavainta venttiilin sulkemiseen, koska se nopeuttaa sekä istukan että tiivisteen vaurioitumista.
4. Miksi 316 ruostumaton teräs on yleisin materiaali neulaventtiileissä?
316 ruostumatonta terästä on hallitseva neulaventtiilimateriaali, koska sen koostumus (16 - 18 % kromia, 10 - 14 % nikkeliä, 2 - 3 % molybdeenia) tarjoaa erinomaisen kestävyyden kloridipisteitä, mietoja happoja ja useimpia teollisuuskemikaaleja, jotka syövyttävät hiiliteräs- tai messinkiventtiilejä. Se säilyttää riittävän mekaanisen lujuutensa kryogeenisistä lämpötiloista noin 450 °C:seen jatkuvassa käytössä, mikä tekee siitä sopivan valtaosaan teollisuuden instrumentointi- ja prosessisovelluksista. 304 ruostumatonta (ilman molybdeeniä) käytetään ei-kloridiympäristöissä, joissa hinta on etusijalla, mutta 316 on oletusspesifikaatio öljy- ja kaasu-, meri-, kemian- ja lääkepalveluissa.
5. Mikä aiheuttaa neulaventtiilin istukan vuotamisen, ja voidaanko se korjata?
Neulaventtiilin istukan vuodot johtuvat kolmesta päätekijästä: pehmeän PTFE- tai nylon-istukan eroosiosta hankaavien hiukkasten tai kavitaatiosta; neulan kärjen vaurioituminen venttiilin liiallisesta sulkemisesta liiallisella vääntömomentilla; tai neulan ja istuimen väliin jäänyt vieras materiaali, joka estää täyden kosketuksen. Pehmeä-istukkaisissa neulaventtiileissä istukka voidaan usein vaihtaa käyttämällä valmistajan istukanvaihtosarjaa (saatavilla useimmille instrumentointiluokan venttiileille) vaihtamatta koko venttiiliä. Jos neulan kärki on vaurioitunut, varsi ja neulakokoonpano on vaihdettava. Jos venttiilin rungon istukan kartio on vaurioitunut metallitiivisteisessä venttiilissä, tiivisteen läpäiseminen venttiilin hiomamassalla voi palauttaa sulkeutumisen; pehmeä-istukkaiset venttiilit, joiden rungon istukka on vaurioitunut, venttiili on vaihdettava. Sulje neulaventtiilit aina vain käsin estääksesi istuimen vahingoittumisen.
6. Mikä on ruostumattomasta teräksestä valmistetun neulaventtiilin tyypillinen paineluokitus?
Ruostumattomasta teräksestä valmistetut neulaventtiilit kattaa laajan valikoiman paineluokituksia korin rakenteesta ja koosta riippuen. Normaalit instrumentointineulaventtiilit, joissa on NPT- tai puristusputkiliitännät, ovat tyypillisesti mitoitettuja 3 000 - 6 000 psi (207 - 414 bar) ympäristön lämpötilassa. Korkeapaineiset taotut rungon neulaventtiilit hydraulisiin testeihin, kaasutesteihin ja vedenalaisiin sovelluksiin 10 000 - 20 000 psi (690 - 1 380 bar) . Painearvot ovat lämpötila-alennettuja yli 100°C:n huoltoa varten, joten tarkista aina valmistajan paine-lämpötilakäyrä todellisessa käyttölämpötilassa, ei vain enimmäiskylmätyöpaineessa.
7. Voidaanko ruostumattomasta teräksestä valmistettuja neulaventtiilejä käyttää happihuoltoon?
Kyllä, ruostumattomasta teräksestä valmistetut neulaventtiilit voidaan hyväksyä happikäyttöön, mutta vain erityisvalmistelun jälkeen. Kaikki hiilivetylika (leikkausöljyt, säilöntäpinnoitteet, kierretiivisteet) on poistettava sertifioidulla puhdistusmenetelmällä (tyypillisesti liuotinrasvanpoisto, jota seuraa kuuma alkalipesu ja UV- tai gravimetrinen analyysi). PTFE-istuimet ja tiivisteet ovat hyväksyttäviä happihuoltoon, koska PTFE ei syty helposti. Varressa käytettävien voiteluaineiden on oltava happiyhteensopivia (silikonittomia, erityisesti hapelle suunniteltuja, kuten Krytox- tai Halocarbon-öljy). Puhdistettu venttiili tulee pakata suljettuihin muovipusseihin happiyhteensopivalla pakkauksella asennusta asti. Varmista ennen minkään osan asentamista, että koko koottu instrumenttijärjestelmä on luokiteltu happikäyttöön.
8. Mitä eroa on kulma- ja suoran läpimenevän neulaventtiilirunkojen välillä?
Suorassa (inline) neulaventtiilissä virtausreitti tulee ja poistuu venttiilin rungosta samalla akselilla, neulan varren ollessa kohtisuorassa virtaussuuntaan nähden. Nämä venttiilit tarjoavat pienemmän painehäviön kuin kulmarunkoventtiilit, ja ne ovat vakiovalinta in-line instrumenttien letkuajoille. Kulmaneulaventtiilissä tuloaukko on 90 astetta poistoaukkoon nähden, ja neulan varsi on kohdistettu yhden virtausaukkoon. Kulmaventtiilejä käytetään silloin, kun putkisto muuttaa suuntaa venttiilin kohdalla, korvaamalla yhden putken kulmakappaleen ja vähentäen järjestelmän liitososien kokonaismäärää. Kulmarunkoventtiilit myös tyhjentävät täydellisemmin kuin suorat rungot, kun prosessilinja tyhjennetään, mikä on tärkeää saniteetti- ja korroosiopalveluissa, joissa nesteen jäännös ei saa jäädä venttiilin onteloon.


 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiangin maakunta, Kiina
 +86-574-88561893 / +86-15057497901
 Tekijänoikeus © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Ruostumattomasta teräksestä valmistettujen liitosten ja venttiilien tukkumyynti