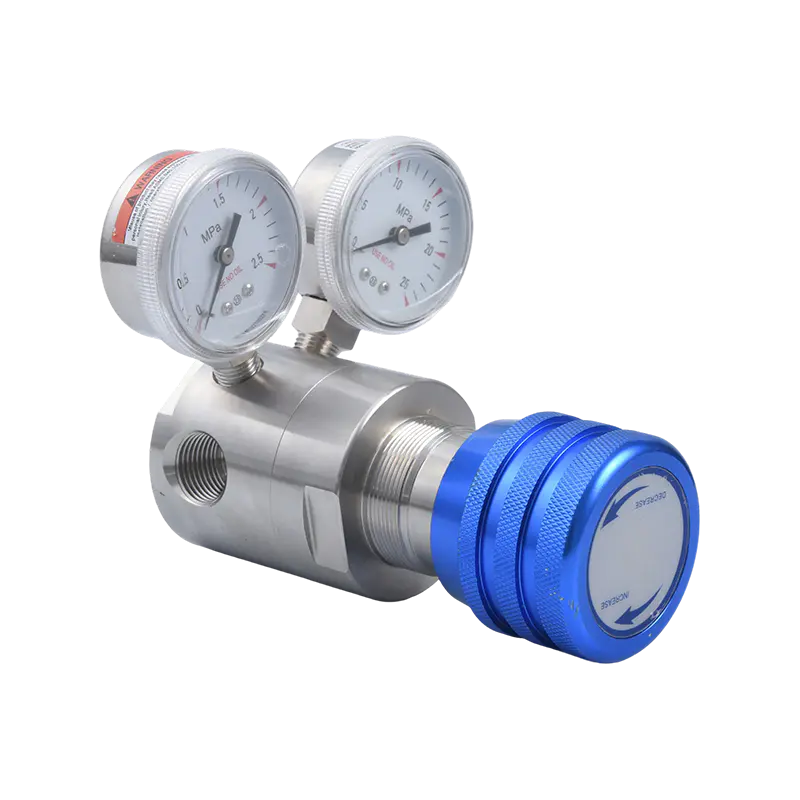
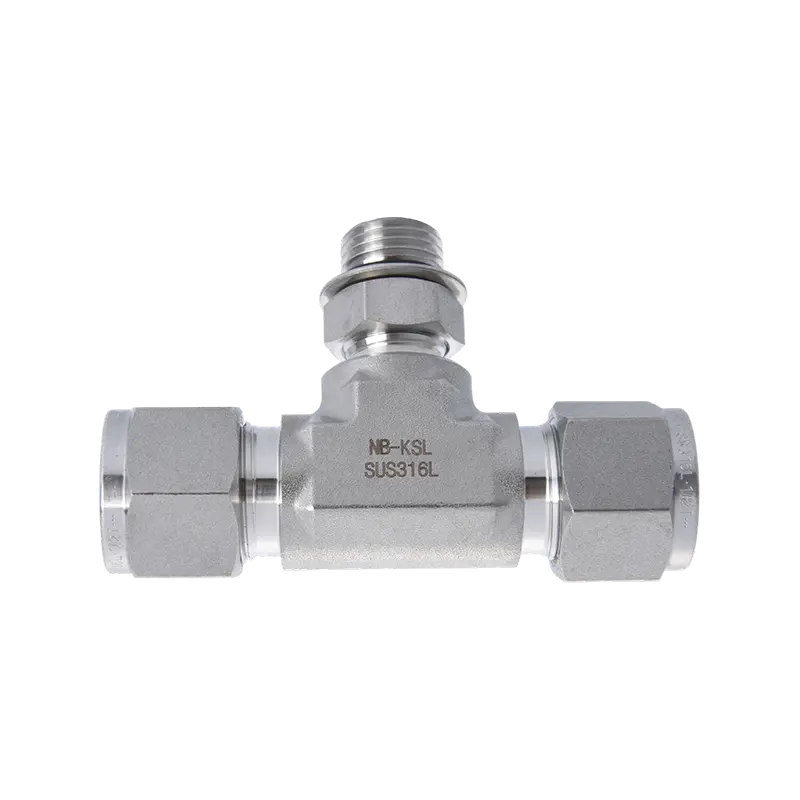


Suurin osa teollisista, kemianteollisuuden, hygienia- ja korkeapainekaasusovelluksista, a ruostumattomasta teräksestä valmistettu paineensäädin tarjoaa erinomaisen korroosionkestävyyden, laajemman käyttöalueen ja pienemmät kokonaiskustannukset kuin messinki-, alumiini- tai polymeerivaihtoehdot. Sopivin laatu – 304, 316, 316L tai duplex – riippuu nesteen kemiasta, lämpötila-alueesta ja sertifiointivaatimuksista. Tämä artikkeli käsittelee päätöksen kaikkia ulottuvuuksia.
(korkeapaineiset SS-rungot)
lämpötila-alue
syövyttävissä sovelluksissa
Paineensäätimen rooli ja miksi materiaali hallitsee kaikkia muita muuttujia
Paineensäädin suorittaa yhden kriittisen toiminnon: se hyväksyy vaihtelevan tai korkean tulopaineen ja ylläpitää tasaisen, kontrolloidun ulostulopaineen riippumatta virtaustarpeen muutoksista myötävirtaan. Kaikki muut attribuutit – tarkkuus, vasteaika, virtauskapasiteetti – ovat toissijaisia sen suhteen, kestääkö säädin riittävän kauan tietyssä ympäristössään suorittaakseen toiminnon luotettavasti.
Kehon materiaali määrää tämän selviytymisen. Se määrittää, mihin nesteisiin säädin voi koskettaa, minkä lämpötila-alueen se kestää, mitä paineita se voi sisältää ilman virumista tai väsymistä ja täyttääkö se sovelluksen edellyttämät hygienia-, päästö- tai turvallisuussertifikaatit. Säädin, joka on määritetty oikein jokaiselle parametrille paitsi materiaalille, epäonnistuu silti – joskus katastrofaalisesti, joskus hitaasti pistesyöpymisen ja vuotamisen vuoksi – jos runko ei kestä sitä, mikä sen läpi virtaa.
Tästä syystä materiaalin valinta on ensimmäinen päätös kaikissa paineensäätimen spesifikaatioprosessissa, ja miksi ruostumattoman teräksen ja sen vaihtoehtojen vertailu ansaitsee enemmän kuin yksikköhinnan katsomisen jakelijaluettelossa.
Ruostumaton teräs vs. messinki: yleisin vertailu
Messinki on edelleen laajimmin käytetty paineensäätimen runkomateriaali maailmanlaajuisesti, ja sillä on hallitseva markkinaosuus LVI-, maakaasunjakelu-, vesi- ja yleishyödyllisissä palveluissa. Se on helpompi työstää toleransseihin asti kuin ruostumaton teräs, se maksaa vähemmän yksikköä kohden ja on täysin riittävä, kun prosessineste on puhdasta, syöpymätöntä ja kohtuullisella lämpötila-alueella. Ongelmana on, että monet reaalimaailman sovellukset poikkeavat näistä ehdoista - ja messinki epäonnistuu arvaamattomasti, kun ne poikkeavat.
Sinkinpoisto: Messinkiin perustavanlaatuinen haavoittuvuus
Dokumentoiduin messingin vikatila vesihuollossa on sinkinpoisto eli sinkin selektiivinen huuhtoutuminen kupari-sinkkiseoksesta. Pehmeä vesi, hapan pohjavesi, lämmin yli 60°C vesi ja kloorattu vesi nopeuttavat prosessia. Jäljelle jää huokoinen, heikko kuparimatriisi, joka menettää rakenteellisen eheyden antamatta selvää ulkoista varoitusta. Eirmaalista messingistä (CW617N tai vastaava) valmistetut säätimet, jotka on asennettu kunnallisiin vesijärjestelmiin, joissa on kloramiinikäsittely, ovat osoittaneet sinkinpoiston epäonnistumisen 36 kuukauden sisällä kontrolloiduissa tutkimuksissa. Monet Pohjois-Euroopan ja Australian vesilaitokset vaativat nyt sinkinpoistonkestävää (DZR) messinkiä tai ruostumatonta terästä kaikissa paineensäätöpisteissä.
Lämpötila- ja painekatot
Messingiset säätimet on tyypillisesti mitoitettu 250 °F (121 °C) maksiminesteen lämpötilaan. Tämän kynnyksen ylittäessä sinkin kulkeutuminen kiihtyy ja sinkki-kupari-mikrorakenne muuttuu epävakaaksi. Ruostumattomasta teräksestä valmistetut rungot sitä vastoin säilyttävät rakenteellisen eheyden ja korroosionkestävyyden 232 °C:seen (450 °F) tavallisissa austeniittisissa laatuluokissa ja korkeampiin duplex- tai sadekarkaisuissa varianteissa. Ruostumaton teräs ei ole korkealaatuinen vaihtoehto höyryhuoltoon, lämmön jäljittämiseen tai korkean lämpötilan prosessisovelluksiin – se on usein ainoa käyttökelpoinen vaihtoehto.
Paineessa ero on yhtä ratkaiseva. Eirmaalit messingiset säätimet saavuttavat huippunsa noin 600 PSI:n työpaineen. Korkeapaineiset ruostumattomat rungot luokitellaan rutiininomaisesti 3 000–6 000 PSI:iin, mikä tekee niistä oletusasetuksena painekaasusylintereissä, korkeapaineisessa typensyötössä, hydraulisissa ohjauspiireissä ja ylikriittisissä nestesovelluksissa.
- Erinomainen kestävyys happoja, klorideja ja syövyttäviä aineita vastaan
- Toiminta-alue −65°F - 450°F (vakioausteniittinen)
- Työpaine jopa 6000 PSI korkeapaineisissa kappaleissa
- Soveltuu hygieenisiin, farmaseuttisiin ja erittäin puhtaisiin kaasupalveluihin
- Ei sinkin hajoamisen tai galvaanisen korroosion riskiä
- Yhteensopiva hapen, aggressiivisten teollisuuskaasujen ja höyryn kanssa
- Laaja sertifiointipolku (3-A, ATEX, FDA, TA-Luft)
- Korkeammat alkuperäiset ostokustannukset; pidempi käyttöikä kompensoi tämän
- Hyvä kestävyys neutraalissa vedessä, kuivassa ilmassa ja puhtaassa kaasussa
- Tyypillinen käyttöalue -40°F - 250°F
- Työpaine tyypillisesti ≤600 PSI
- Ei sovellu klooratulle vedelle, hapoille, ammoniakille tai amiineille
- Sinkin hajoamisriski pehmeässä, happamassa tai lämpimässä vedessä
- Ei voi täyttää 3-A:n terveys- tai lääkehygieniastandardeja
- Pienemmät ennakkokustannukset; vaihtotaajuus heikentää tätä etua
- Saatavana laajasti paikallisilta jälleenmyyjiltä
Ruostumaton teräs vs. alumiini ja polymeerirungot
Messingin lisäksi insinöörit kohtaavat myös alumiini- ja polymeerirungon säätimiä. Jokaisella on tietty markkinarako, ja jokaisella on kovat rajat, joita ruostumaton teräs ei jaa.
Alumiini: kevyt, mutta kemiallisesti rajoitettu
Alumiiniseossäätimet – tyypillisesti 6061-T6 tai vastaavat – arvostetaan silloin, kun painolla on merkitystä: kannettavat hengitysilmalaitteet, pneumaattiset työkalut, ilmailun maatuki ja liikkuvat typpijärjestelmät. Alumiini on noin kolmannes vastaavan ruostumattoman teräksen painosta, ja sen lämmönjohtavuus tekee siitä hyödyllisen lämpötilaherkissä pneumaattisissa toimilaitepiireissä. Puhtaassa, kuivassa kaasussa se toimii hyvin ja maksaa huomattavasti vähemmän kuin ruostumaton.
Rajoitus on kemiallinen. Alumiini liukenee sekä happamaan (pH < 4) että vahvasti emäksiseen (pH > 9) väliaineeseen. Kloorivetyhappo, typpihappo, natriumhydroksidi ja monet amiinit hyökkäävät alumiinia nopeasti jopa erittäin pieninä pitoisuuksina. Kloridipitoiset väliaineet – mukaan lukien merivesi, monet jäähdytystornivedet ja kemiantehtaiden prosessinesteet – aiheuttavat pistekorroosiota, joka tunkeutuu oksidikerrokseen, josta alumiini on suojassa. Kemikaalihuoltoon vahingossa johdettu alumiinisäädin voi epäonnistua viikkojen kuluessa ilman visuaalista varoitusta ennen kuin vuoto alkaa.
Polymeeri (PTFE, PVDF, PP): Kemiallinen kestävyys mekaanisilla rajoilla
Täysin fluoratut polymeerikappaleet – PTFE, PVDF – tarjoavat laajimman kemiallisen yhteensopivuuden kaikista säätelyaineista. Ne kestävät käytännössä kaikkia happoja, emäksiä, liuottimia ja hapettimia pienillä tai kohtalaisilla pitoisuuksilla. Tämä tekee niistä luonnollisen vaihtoehdon puolijohteiden märkäpenkkikemian toimittamiseen, laboratoriohapon annosteluun ja erittäin puhtaan veden jakeluun, joissa edes ruostumattoman teräksen hivenmetalli-ionien liuottumista ei voida hyväksyä.
Mekaaniset rajoitukset ovat merkittäviä. Polymeerisäätimet on rajoitettu noin 150 PSI:n maksimikäyttöpaineeseen useimmissa malleissa, ja lämpötilan kestävyys ylittää noin 93 °C (200 °F) PTFE:n ja alhaisempi PP:n kohdalla. Ne ovat myös herkkiä fyysisille iskuille ja tärinälle. Ruostumaton teräs kestää 40-kertaisen paineen, 250 °F korkeamman lämpötilan ja sietää mekaanista väärinkäyttöä, joka halkeaisi tai vääristäisi polymeerirungon.
| Omaisuus | Ruostumaton teräs | Brass | Alumiini | PTFE / polymeeri |
| Max työpaine | 6 000 PSI | ≤600 PSI | ~1500 PSI | ~150 PSI |
| Max nesteen lämpötila | 450 °F (232 °C) | 250°F (121°C) | 300°F (149°C) | 200 °F (93 °C) |
| Kloridinkestävyys | Erinomainen (316/duplex) | Huono – kohtalainen | Köyhä | Erinomainen |
| Hapon kestävyys | Hyvä (useimmat hapot) | Köyhä | Köyhä | Erinomainen |
| Hygieniatodistus | Kyllä (3-A, EHEDG) | Ei | Ei | Rajoitettu |
| Kryogeeninen palvelu | Kyllä (austeniittista) | Ei | Marginaali | Ei |
| Paino (suhteellinen) | Raskas | Keskikokoinen | Kevyt | Erittäin kevyt |
| Yksikköostohinta (suhteellinen) | Korkea | Matala | Matala–Medium | Keskikokoinen |
| 10 vuoden TCO korroosiopalveluissa | Matalaest | Korkeaest | Korkea | Matala (if within limits) |
* TCO-arvio olettaa vastaavat käyttöolosuhteet eikä sisällä erikoissovelluksia, joissa polymeeri on ainoa toteuttamiskelpoinen vaihtoehto.
Oikean ruostumattoman teräslaadun valitseminen: 304, 316, 316L ja Duplex
"Rostumattoman teräksen" määrittäminen ei riitä – laatu määrää säätimen todellisen kemiallisen kestävyyden, hitsattavuuden ja mekaanisen suorituskyvyn. Neljä luokkaa hallitsee paineensäätimen valmistusta:
18 % Cr, 8 % Ni. Yleiskäyttöinen työhevonen. Erinomainen kuiville kaasuille, elintarvikekäyttöiselle vedelle, kohtalaisille kemikaaleille. Ei kloridipitoisiin ympäristöihin tai meripalveluihin.
16 % Cr, 10 % Ni, 2 % Mo. Molybdeenin lisäys lisää kloridin vastustuskykyä oleellisesti. Standardi meri-, offshore-, kemian- ja lääkesovelluksiin.
316 <0,03 % hiiltä. Estää kovametallin saostumisen lämpövaikutteisilla alueilla hitsauksen aikana. Vaaditaan, kun hitsin eheydellä on merkitystä – esimerkiksi saniteettitilojen kolmiliitoskokoonpanot.
22 % Cr, 5 % Ni, 3 % Mo. Kaksoisausteniitti-ferriittimikrorakenne. Kaksinkertainen myötöraja 316, erinomainen kestävyys jännityskorroosiohalkeilua vastaan kloridissa ja H₂S-palvelussa.
| Arvosana | Kloridinkestävyys | Vetolujuus | Ihanteelliset sovellukset | Hinta verrattuna 304 perushintaan |
| 304 SS | Kohtalainen | 515 MPa min | Kuiva kaasu, ruoka / juomavesi, yleinen teollisuus | Perustaso |
| 316 SS | Korkea | 515 MPa min | Meri, kemiallinen käsittely, offshore | 15–25 % |
| 316L SS | Korkea | 485 MPa min | Hitsatut saniteettikokoonpanot, pharma | 20–30 % |
| Duplex 2205 | Erittäin korkea | 620 MPa min | Merivesi, hapan kaasu (H2S), suolanpoisto | 50–80 % |
Vetolujuudet ASTM A276/A479 mukaan. Kustannuspalkkiot ovat likimääräisiä ja vaihtelevat toimittajan ja markkinaolosuhteiden mukaan.
Useimmille insinööreille, jotka kohtaavat ruostumattomasta teräksestä valmistetut paineensäätimet ensimmäistä kertaa 316 on oikea oletusarvo. Yli 304:n palkkio on vaatimaton – tyypillisesti 15–25 % yksikkötasolla – ja sen tarjoama laajempi kemiallinen yhteensopivuus on lähes aina sen arvoista. Duplex-laadut ovat välttämättömiä, kun rikkivetyä on läsnä (hapan palvelu NACE MR0175:n mukaan), kun jännityskorroosiohalkeilu kloridikäytössä on dokumentoitu riski tai kun suuret mekaaniset kuormitukset yhdistyvät syövyttävien väliaineiden kanssa. Näissä skenaarioissa duplexin myötölujuusedusta – noin kaksinkertainen austeniittisten laatujen verrattuna – tulee rakenteellinen turvallisuustekijä, ei pelkästään materiaalien etu.
Offshore-öljyn ja kaasun yläpuolen laitteissa 316 ruostumattomasta teräksestä valmistettua säädintä, jotka palvelevat meriveden jäähdytyspiirejä pistekorroosiovaurio 3–5 vuodessa korkeakloridipitoisissa ympäristöissä yli 1 000 ppm Cl⁻. Vaihtaminen duplex 2205 -runkoon pidensi huoltovälit yli 15 vuoteen samassa huollossa – dokumentoitu tulos Pohjanmeren laiturin huoltotiedoista.
Säätimen rakennetyypit: kalvo, mäntä ja kupukuormitettu
Materiaalivalinta kaventaa alaa; sisäinen suunnittelu määrittää suorituskyvyn tällä alalla. Kolme anturimekanismia hallitsee ruostumattoman paineensäätimen suunnittelua, joista jokainen on optimoitu eri tarkkuutta, paineita ja käyttöprofiileja varten.
Diafragman tunnistavat säätimet
Kalvonsäädin on teollisissa sovelluksissa laajimmin käytetty malli. Joustava kalvo – PTFE, EPDM, 316L ruostumaton tai elastomeerikomposiitti – havaitsee alavirran paineen muutokset ja toimii käyttöelementtinä liikuttaen venttiilin istukkaa suoran mekaanisen linkin kautta. Ruostumattomat kalvosäätimet kattavat työpaineet tyhjiöstä noin 300 PSI:iin vakiomalleissa, korkeapainemalleissa 1500 PSI:iin asti.
Kalvotyypit tarjoavat korkeimman herkkyyden kolmesta mallista ja tiukimman tarkkuuden vakaan tilan olosuhteissa. Kalvomateriaalin kemiallinen yhteensopivuus prosessinesteen kanssa on määritettävä erikseen – ruostumaton runko ei yksin takaa yhteensopivuutta, jos EPDM-tiivisteet ovat kosketuksissa esimerkiksi hiilivetyvirran kanssa.
Männän tunnistavat säätimet
Männän säätimet korvaavat kalvon liukuvalla sylinterillä, joka reagoi alavirran paineeseen portoidun ohjauskanavan kautta. Rakenne on kompaktimpi tietylle virtausluokitukselle, sietää korkeampia tulopaineita (6 000 PSI:iin ruostumattomissa rungoissa) ja on mekaanisesti kestävämpi – se kestää tärinää, mekaanista iskua ja hydraulivasaraa paremmin kuin kalvotyypit. Tarkkuus on tyypillisesti ±1–2 % asetuspisteestä verrattuna ±0,5–1 %:iin kalvomalleissa, aukko, joka on hyväksyttävä korkeapainekaasusylintereiden syötössä, typen tyhjennysjärjestelmissä ja hydraulisissa ohjauspiireissä.
Kuvulla täytettävät säätimet
Kupukuormitetuissa malleissa käytetään erillistä vertailukaasun painetta - tyypillisesti typen - ylempään kammioon kohdistettua lähtöpainetta mekaanisen jousen sijaan. Tämä eliminoi "poiston" - ulostulopaineen laskun kasvavassa virtauksessa - mikä on jousikuormitettujen mallien ensisijainen tarkkuusrajoitus. Kupukuormitetut ruostumattomasta teräksestä valmistetut säätimet säilyttävät ulostulopaineen tarkkuuden ±0,1 %:n sisällä asetuspisteestä koko virtausalueella, joten ne ovat suosituimmat puolijohdeprosessikaasun syöttöön, laboratorioanalyysijärjestelmiin, tarkkuuskalibrointikaasun syöttöön ja kaikkiin sovelluksiin, joissa ulostulopaineen stabiilius vaikuttaa suoraan prosessin lopputulokseen.
Ruostumaton teräs – erityisesti sähkökiillotettu 316L – on pohjimmiltaan universaali kupukuormitetuissa säätimissä erittäin puhdasta palvelua varten, koska Ra <0,4 μm:n sisäpinnan viimeistely minimoi hiukkasten muodostumisen ja prosessikaasun adsorption. Puolijohdekankaissa 0,5 PSI:n painehäviö syövytyskaasun syöttösäätimessä on riittävä vaikuttamaan kriittisten mittojen tasaisuuteen 300 mm:n kiekossa – materiaali- ja suunnitteluspesifikaatiot ovat siksi erottamattomia prosessin tuloksesta.
Kriittiset tiedot: Mitä vertailla ennen ostamista
Ruostumattomasta teräksestä valmistettu säädin, joka on määritetty oikein materiaaliin ja suunnitteluun, vaatii silti validoinnin koko parametrimatriisin läpi ennen hankintaa. Seuraavat tekniset tiedot aiheuttavat eniten kenttävirheitä, kun niitä ei ole määritetty tai niitä ei huomioida:
- Tulopainealue: On ylitettävä enimmäissyöttöpaine vähintään 10 %:n turvamarginaalilla. Korkeapaineiset ruostumattomat rungot kestävät tyypillisesti 3 000–6 000 PSI:tä; vakiomallit pyörivät 250–3000 PSI. Älä koskaan valitse säädintä, jonka nimellistulo on sama kuin linjasi maksimi.
- Lähtöpainealue ja asetuspisteen sijainti: Paras tarkkuus saavutetaan, kun työasetusarvo on säätimen säätöalueen keskikolmanneksessa. Toiminta-alueen ylä- tai alarajan lähellä toiminta heikentää roikkumiskykyä ja jousen lineaarisuutta.
- Cv (virtauskerroin): Määrittää tilavuusvirtauskapasiteetin tietyllä paine-erolla. Cv:n alamittaus näkee loppupään laitteita ja aiheuttaa vääriä "paineenpudotuksen" oireita. Laske aina vaadittu Cv suurimmasta suunnitellusta virtauksesta ja hyväksyttävästä painehäviöstä ennen korikoon valintaa. Kaava: Cv = Q × √(SG / ΔP), jossa Q on virtaus GPM:nä, SG on ominaispaino ja ΔP on paine-ero PSI:ssä.
- Kalvo- ja tiivistemateriaali: Kemiallisesti runkomateriaalista riippumaton — tulee validoida erikseen prosessinesteelle. PTFE ja FFKM (Kalrez-vastine) kattavat laajimman kemiallisen valikoiman. EPDM on vakiona vedelle ja höyrylle. Buna-N (NBR) sopii öljyille ja polttoaineille. Viton (FKM) hoitaa laajan valikoiman hiilivety- ja kemikaalipalveluita.
- Lopeta liitännät: NPT, BSP, FNPT, puristus tai saniteetti (tri-clamp / SMS). Hygieeniset ruostumattomat säätimet vaativat tri-clamp- tai SMS-liitännät täydellisen tyhjennettävyyden ja puhdistettavuuden varmistamiseksi. Valitse liitäntätyyppi putkistandardin mukaan, ei pelkästään kierteen koon mukaan.
- Sisäpinnan viimeistely: Ra <0,8 μm (32 μin) sähkökiillotettu vaaditaan farmaseuttisten ja puolijohdekaasujen erittäin puhtaalta. Ra 1,6–3,2 μm myllyviimeistely on riittävä yleiseen teollisuus- ja elintarvikekäyttöön. Määritä Ra-arvo nimenomaisesti, kun pinnan viimeistely on prosessikriittistä.
- Sertifikaatit ja vaatimustenmukaisuus: 3-A saniteetti (meijeri- ja elintarvikkeiden jalostus), EHEDG (eurooppalainen hygieniatekniikka), ATEX/IECEx (vaarallinen alue), FDA 21 CFR (ruokakosketus), TA-Luft VDI 2440 (hajapäästöt), SIL-luokitus IEC 61511 (toiminnallinen turvallisuus), NACE MR017 (sour service).
- Ympäristön lämpötilaluokitus: Nestelämpötilasta erottuva. Ulkona aavikkoasennuksessa tai uunin vieressä oleva säädin voi nähdä ympäristön olosuhteet, jotka vaikuttavat jousen kalibrointiin, istukkamateriaaleihin ja elastomeerisiin tiivisteisiin. Tarkista sekä nesteen että ympäristön lämpötilan rajat.
Kokonaisomistuskustannukset: 10 vuoden taloudellinen todellisuus
Ruostumattoman teräksen yksikkökustannuspreemio messinki- tai alumiinisäätimiin verrattuna vaihtelee 40–120 % laadusta ja paineluokituksesta riippuen. Tämä palkkio hallitsee lyhyen aikavälin ostopäätöksiä, minkä vuoksi messinki pysyy yleisenä sovelluksissa, joissa ruostumaton teräs on parempi tekninen valinta. 10 vuoden kokonaisomistuskustannusanalyysi (TCO) kääntää johdonmukaisesti tämän päätelmän.
Harkitse edustavaa kemikaalien annostelujärjestelmää: säädin, joka ohjaa natriumhypokloriittia (kloorattua valkaisuliuosta) 120 PSI:n paineessa, 90 °F:n lämpötilassa, ja käyttöikätavoite on 10 vuotta. Tämän palvelun messinkiregulaattori vaatii tyypillisesti vaihdon 12–18 kuukauden välein sinkinpoiston ja kloridikorroosion vuoksi. 316 SS -säädin, jossa on PTFE-kalvo ja istukka, asianmukaisesti määritelty, toimii rutiininomaisesti 8–10 vuotta uusien välillä identtisessä käytössä. 10 vuoden horisontissa:
* Havainnollistavat arviot ½″ säätimestä natriumhypokloriittipalvelussa. Kustannukset sisältävät yksikköhinnan, työn 85 dollaria/tunti 2 tunnin asennuksessa ja 4 tunnin suunniteltu seisokkiaika vaihtoa kohden hintaan 800 dollaria/tunti prosessikustannukset.
Ruostumaton vaihtoehto maksaa enemmän ensimmäisenä päivänä. Se maksaa huomattavasti vähemmän kolmantena vuonna ja jatkaa säästöjen keräämistä sen jälkeen. Kun lisätään riski suunnittelemattomasta epäonnistumisesta – johon liittyy aiemmin mainitut 15 000–50 000 dollaria/tunti tuotantotappio sekä mahdollinen turvallisuus- ja ympäristövastuu – ja ruostumattoman teräksen taloudellinen syy tulee käytännössä mahdottomaksi missä tahansa syövyttävässä tai vaativassa palvelussa.
Sovelluskohtainen valinta: mikä kokoonpano mille toimialalle
Materiaalin, laadun, suunnittelutyypin ja viimeistelyn käytännön risteys tuottaa erityisiä konfiguraatioprofiileja, jotka hallitsevat jokaista päätoimialaa. Seuraavassa taulukossa on kartoitettu yleisimmät sovellusluokat niiden tyypillisten ruostumattoman teräksen säätimen spesifikaatioiden mukaisesti:
| Toimiala / Sovellus | Suositeltu arvosana | Suunnittelutyyppi | Avaimen tiivistemateriaali | Kriittinen sertifiointi |
| Kemiallinen käsittely (yleinen) | 316 SS | Kalvo tai mäntä | PTFE tai FFKM | TA-Luft VDI 2440 |
| Offshore/meri | Duplex 2205 | Mäntä | FFKM | NACE MR0175, ATEX |
| Farmaseuttinen / biotekniikka | 316L SS (sähköhiiltu) | Kalvo | PTFE tai EPDM (USP luokka VI) | 3-A terveys, EHEDG, FDA |
| Puolijohde / erittäin puhdas kaasu | 316L SS (EP, Ra <0,4 μm) | Kupolilla ladattu | PCTFE tai PTFE | SEMI F20, sisäinen fab spec |
| Ruoka ja juoma (CIP) | 316L SS | Kalvo, tri-clamp | EPDM tai PTFE | 3-A Saniteetti, EY 1935/2004 |
| Korkea-pressure gas cylinders | 316 tai 304 SS | Mäntä | Buna-N tai PTFE | DOT, EN ISO 2503 |
| Hapan kaasu / öljy ja kaasu | Duplex 2205 tai 316 | Mäntä | FFKM | NACE MR0175, API 6A |
| Kryogeeninen kaasupalvelu | 304 SS tai 316 SS | Kalvo | PCTFE | CGA-standardit, EN 13648 |
Asennus-, passivointi- ja huoltokäytännöt
Ruostumattomasta teräksestä valmistetut paineensäätimet edellyttävät asennuskäytäntöjä, jotka eroavat messingistä monella mielekkäällä tavalla. Niiden oikea noudattaminen säilyttää suorituskyvyn ja käyttöiän, jotka oikeuttavat materiaalivalinnan.
Kierreliitännät ja naarmuuntumisen esto
Ruostumaton teräs kovettuu kitkakosketuksen alaisena – ominaisuus, joka tekee siitä alttiita kierteiden naarmuuntumiselle (kylmähitsaus), jos NPT- tai BSP-liitokset kootaan kuivana tai kiristetään liikaa. Käytä aina PTFE-kierreteippiä (ei putkien seosaineita, jotka voivat saastuttaa alavirran järjestelmiä) ja varmista, että vääntömomentti vastaa valmistajan kierrekokoa koskevia suosituksia. Ruostumattomasta teräksestä valmistetut kierteet vaativat kierrekorjausta tai täydellisen liitoksen poistamista – se ei ole korjattavissa kentällä. Tästä syystä kierteitetyissä osissa käytetään joskus kokoonpanoissa kierrekomponentteja, kuten 303:a.
Passivointi asennuksen jälkeen
Koneistus-, hitsaus- ja kokoonpanotoiminnot tuovat vapaata rautaa ruostumattomille pinnoille - työkaluista, käsittelystä ja kiinnityksestä. Vapaa rauta, jos se jätetään paikalleen, voi aiheuttaa ruostepisteitä ja heikentää passiivisen kromioksidikerroksen tehokkuutta. Kaikki kostutetut ruostumattomat pinnat farmaseuttisissa, puolijohde- ja erittäin puhtaissa tiloissa tulee kemiallisesti passivoida asennuksen jälkeen käyttämällä sitruunahappoa tai typpihappoa ASTM A967 tai ASTM A380 mukaisesti. Tämä vaihe palauttaa passiivisen kerroksen ja on usein pakollinen osa prosessin validointiprotokollia ja järjestelmän käyttöönottodokumentaatiota säännellyillä aloilla.
Kalvon ja istuimen huoltovälit
Kalvo ja venttiilin istukka ovat minkä tahansa paineensäätimen ensisijaiset kulumisosat rungon materiaalista riippumatta. Ruostumattomat säätimet, jotka on suunniteltu huollettavaksi, hyväksyvät kentällä vaihdettavat kalvo- ja istuinsarjat, jotka maksavat murto-osan uudesta säätimestä ja jotka voidaan asentaa irrottamatta runkoa putkistosta (useimmissa malleissa). Proaktiiviset vaihtovälit, jotka perustuvat käyttötunteihin tai kalenteriaikaan – eikä reaktiiviseen vaihtoon vian yhteydessä – ovat oikea strategia kriittisissä huoltopisteissä:
- Keskitasoinen palvelu (puhdas kaasu, neutraalit nesteet, ympäristön lämpötila): kalvon vaihto 4–6 vuoden tai 20 000 käyttötunnin välein sen mukaan, kumpi tulee ensin.
- Aggressiivinen kemiallinen palvelu (hapot, emäkset, klooratut aineet): kalvon tarkastus 12 kuukauden kuluttua; vaihto 18–24 kuukauden iässä ilmeisestä tilasta riippumatta.
- Korkean syklin sovellukset (tiheä virtaus päälle/pois, nopea paineen jaksotus): mäntätyyppinen edullinen; kalvon tarkastus 500 000 syklin tai 18 kuukauden välein.
- Erittäin puhdas ja lääkepalvelu: kalvon vaihto yhdenmukaistettuna tuotekampanjamuutosten tai vuosittaisen järjestelmän uusimisen kanssa sen mukaan, kumpi on lyhyempi.
Päätöskehys: vaiheittainen määrittelypolku
Tiivistäen edellä olevan vertailun käytännölliseksi määrittelytyönkuluksi, seuraava järjestys havaitsee useimmat virheelliset määritykset ennen kuin ne saapuvat hankintaan tai asennukseen:
- Vaihe 1 – Määritä neste: Tunnista tarkka prosessineste, pitoisuusalue ja mahdolliset epäpuhtaudet. Tämä määrittää rungon materiaalilaadun (304 / 316 / duplex) ja tiivisteen kemian itsenäisesti. Ruostumaton runko, jossa on yhteensopimaton EPDM-tiiviste hiilivetykäytössä, rikkoutuu tiivisteessä, ei rungossa.
- Vaihe 2 – Aseta lämpötila-alue: Tallenna sekä nesteen lämpötila että ympäristön lämpötilan ääriarvot. Kryogeeninen käyttö (<−65°F / −54°C) vaatii austeniittista ruostumatonta terästä – se pysyy sitkeänä, kun hiiliteräs ja jotkin alumiiniseokset haurastuvat. Korkean lämpötilan huolto (>300°F / 149°C) eliminoi useimmat polymeeritiivistevaihtoehdot ja kaikki messinkirungot.
- Vaihe 3 – Määritä paineen käyttöikkuna: Dokumentoi suurin tuloaukko, normaali sisääntulo, kohdelähtö, pienin ulostulo ja suurin sallittu ulostulo. Kohteen ja suurimman ulostulon välinen rako määrittää, tarvitaanko vakiojousi vai kupukuormitettu rakenne. Suurin tuloaukko määrittää kehon paineluokan.
- Vaihe 4 - Laske Cv: Mitoita säätimen runko vaaditun virtausnopeuden mukaan, ei putken nimellisreiän mukaan. ½″ putki ei vaadi ½″ rungon säädintä – Cv hallitsee, ei kierteen kokoa. Alimitoitettu Cv on yleisin yksittäinen syy loppupään nälkävalituksiin.
- Vaihe 5 – Kartan sertifiointivaatimukset: Tunnista sovellettavat standardit ennen mallin valitsemista – 3-A, ATEX, NACE, FDA, SIL – koska ne rajoittavat materiaaleja ja malleja prosessivaatimuksista riippumatta. Säädintä, joka täyttää prosessikemialliset vaatimukset, mutta jolla ei ole vaadittua sertifiointia, ei voida asentaa säänneltyyn laitokseen.
- Vaihe 6 – Määritä ylläpitostrategia: Jos asennuspisteeseen pääsee käsiksi ja sitä voidaan ylläpitää, uudelleenrakennettavissa oleva rakenne ja saatavilla olevat varasarjat minimoivat käyttöiän kustannukset. Jos sijainti on syrjäinen, offshore tai vaikeapääsyinen, korkeamman spesifikaation rakentamaton runko, jolla on pidempi ennustettu MTBF, on perusteltua riskisyistä.
// Viitteet
- ASTM A276/A479 — Standardivaatimukset ruostumattomasta teräksestä valmistetuille tankoille ja muodoille. ASTM kansainvälinen.
- ASTM A967 / A380 — Standardikäytäntö ruostumattomien teräsosien kemialliseen passivointikäsittelyyn. ASTM kansainvälinen.
- NACE MR0175 / ISO 15156 — Öljy- ja maakaasuteollisuus — H₂S-pitoisissa ympäristöissä käytettävät materiaalit. NACE International.
- 3-A Sanitary Standards Inc. — 3-A SSI-standardit meijerijärjestelmissä käytetyille paineensäätöventtiileille.
- CGA (Compressed Gas Association) — CGA E-4: Standardi paineensäätimille ja paineenalennuslaitteille. Painekaasuyhdistys.
- European Hygienic Engineering and Design Group (EHEDG) — Paineensäätölaitteiden hygieenisen suunnittelun periaatteet. EHEDG:n ohjeasiakirja 32.
- API-standardi 6A — Kaivonpää- ja joulukuusilaitteet. American Petroleum Institute.
- ISO 2503 — Kaasuhitsauslaitteet — Paineensäätimet hitsauksessa, leikkauksessa ja niihin liittyvissä prosesseissa käytettäville kaasupulloille. Kansainvälinen standardointijärjestö.
- Shreir, L.L., Jarman, R.A., Burstein, G.T. — Korroosio: Metalli/ympäristöreaktiot , 3. painos Butterworth-Heinemann, 1994.
- Davis, J.R. (toim.) - Ruostumattomat teräkset . ASM International, 1994. Luvut 4–6: Austeniittiset ruostumattomat teräkset, duplex-ruostumattomat teräkset.